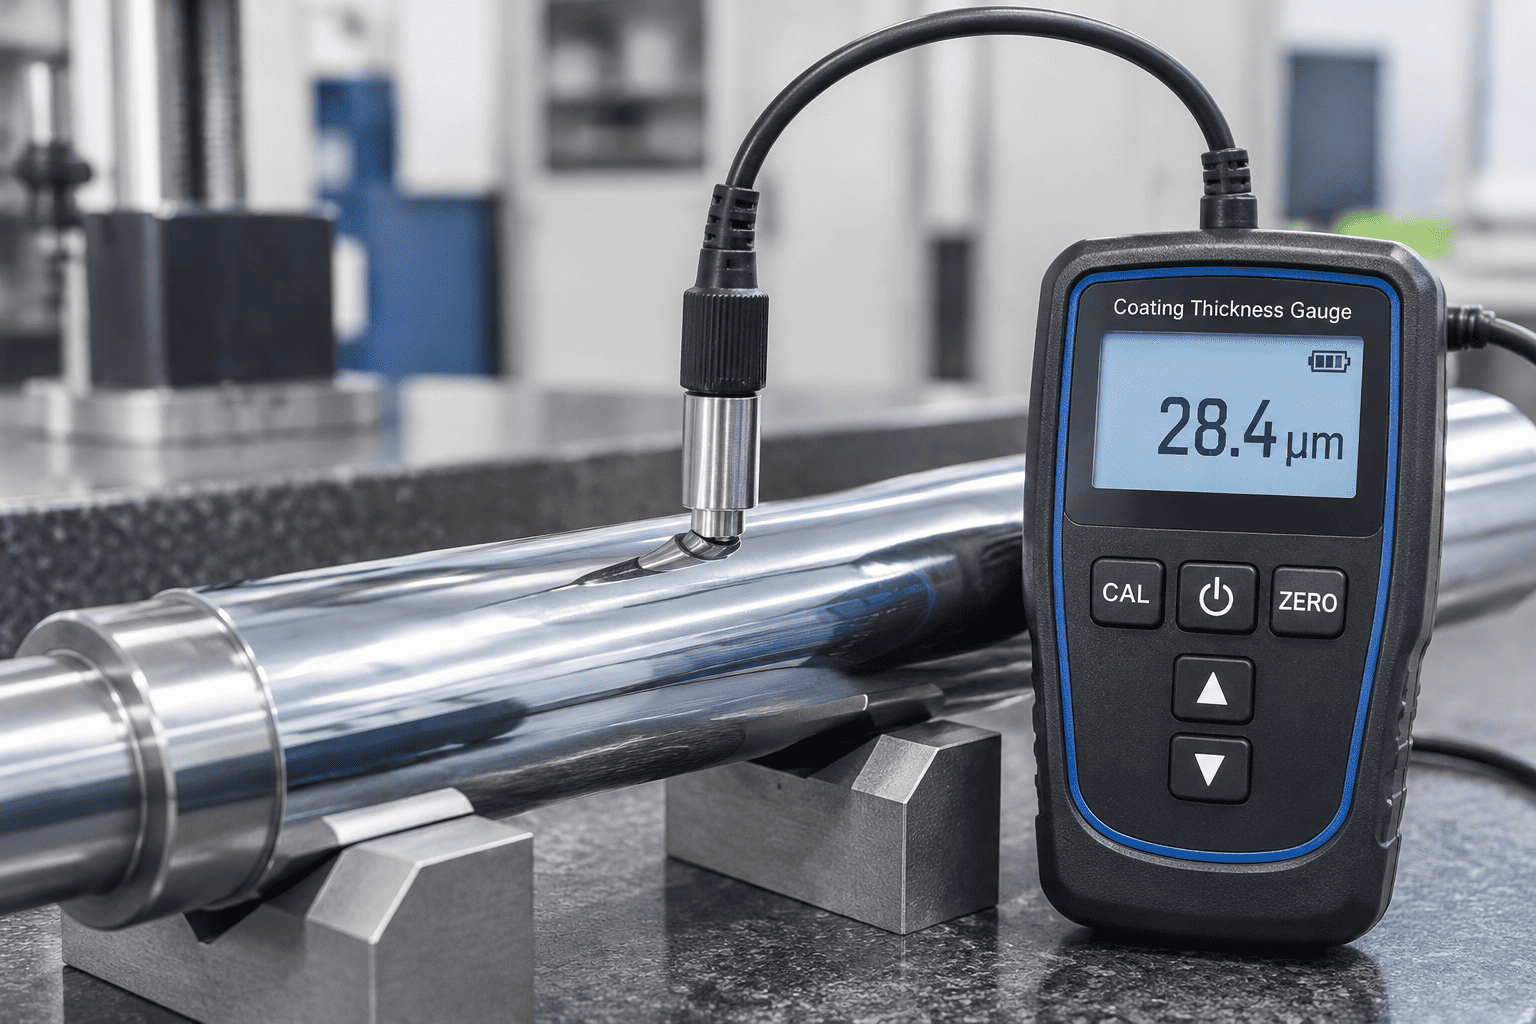
În cilindrii hidraulici grei, placarea cu crom dur asigură bariera principală împotriva uzurii abrazive și a oxidării mediului. Măsurarea grosimii stratului fără a distruge tijele de pământ finite este o etapă vitală de inspecție a primului articol.
| Articol | Detalii |
|---|---|
| Poziții de cadran | Cuadrant de sus: 0°Dreapta: 90°Cadrant de jos: 180°Stânga: 270°(Măsurat pe tijă solidă de oțel) |
| Statii de masurare longitudinala | 3 stații: față (100 mm), centru, spate (100 mm) |
| Citirile radiale | 4 citiri radiale per stație, total 12 puncte Data Matrix |
| Grosimea țintei | Standard Industrial ≥ 25 μm Pentru sarcini severe ≥ 40–50 μm |
Aplicarea strictă a standardelor de calitate a tijei pistonului din crom dur pentru cilindrii hidraulici în timpul verificării grosimii previne stropirea timpurie a tijei și extrudarea etanșării uleiului în operațiuni grele cu mai multe schimburi.
Rezistența funcțională la zgârieturi a unei tije de cilindru hidraulic depinde de duritatea cristalografică a rețelei de crom depuse:
Spre deosebire de cromul strălucitor decorativ, galvanizarea industrială a cromului dur dezvoltă în mod natural micro-fisuri interne de reducere a tensiunii în timpul electrodepunerii. Rețelele de microfisuri controlate sunt critice: rețin pelicule microscopice de ulei lubrifiant care reduc frecarea etanșării fără a permite umidității corozive să ajungă la oțelul brut de bază.
1. Formularea reactivului: Se prepară o soluție de 10 g/L fericianură de potasiu (K₃[Fe(CN)₆]) și 20 g/L clorură de sodiu (NaCl) dizolvată în apă distilată.
2. Aplicare: Aplicați hârtie de filtru absorbantă saturată cu reactiv direct pe suprafața tijei de crom curățată și degresată timp de 10 minute.
3. Chimia reacției: Dacă un por sau o fisură se extinde complet până la baza de oțel feros, ionii de fier se dizolvă și reacționează pentru a forma elemente distinctive.Pete de albastru prusac ( Fe₄[Fe(CN)₆]₃):
4. Pragul de acceptare: Conform standardelor de calitate a tijei pistonului cromat dur pentru cilindrii hidraulici, nu sunt permise pete albastre la 100 cm² pentru tijele cilindrilor hidraulici de prima calitate.
În cadrul inspecției metalografice optice (200 × mărire cu acid clorhidric), tijele de înaltă durabilitate trebuie să prezinte 400 până la 600 de micro-fisuri pe centimetru liniar. O rețea închisă, fără fisuri, previne migrarea umidității, menținând în același timp lubrifierea la limită pentru etanșările din poliuretan U-cup.
Camerele de coroziune accelerată simulează ani de expunere dură la coastă, la substanțe chimice de dezghețare și la cariere de agregate într-un mediu de laborator controlat:
Respectarea acestor standarde de calitate a tijei pistonului cromat dur pentru cilindrii hidraulici asigură că cilindrii de putere fluidă desfășurați în medii dure de sărare a drumurilor, îngrășăminte agricole și șantierele navale de coastă funcționează fără gropi de coroziune care distrug etanșarea.
| Dimensiunea metrologică | Cerință standard de calitate | Standard de verificare | Modul de eroare Prevenit |
|---|---|---|---|
| Grosimea stratului de placare | ≥25μm (Standard) / ≥40–50μm (Utilitate grea) | ISO 2178 Inducție magnetică | Uzura prematură și expunerea oțelului de bază |
| Microduritate Vickers | 850 până la 1.050 HV0.1 (65 până la 70 HRC) | ISO 4516 / ASTM E384 | Zgârierea și marcarea din nisip și nisip din aer |
| Densitatea micro-fisurilor | 400 până la 600 crăpături/cm (rețea fără acces) | Etch metalurgic @200× | Înfometarea peliculei de ulei sau infiltrații profunde de umiditate |
| Verificarea porozității | Zero puncte albastre la test de filtru de 100 cm2 | Reactiv Feroxil (ASTM B571) | Rugina galvanică cu găuri de stenope și bășici sub suprafață |
| Spray salin neutru (NSS) | 500 până la 1.000+ ore (evaluare 10) | ASTM B117 / ISO 9227 | Sâmburi de rugină de mediu pe tijele parcate expuse |
| Finisarea suprafeței (Ra) | Ra=0,10 până la 0,20μm (Rmr>50%) | Profilometru cu stilou ISO 4287 | Uzura buzelor de etanșare a tijei și scurgere dinamică de ulei hidraulic |
| Runout diametral | ≤0,15 mm pe lungimea tijei de 1.000 mm | Indicator cu cadran pe blocurile V | Legarea bucșei presetupei cilindrului și ovalizarea etanșării |
Implementarea acestor standarde cuprinzătoare de calitate a tijei pistonului cromat dur pentru cilindrii hidraulici garantează că producătorii de echipamente hidraulice furnizează actuatoare liniare fără scurgeri, cu durată lungă de viață, pe piețele globale de mașini industriale și mobile.
Pentru documentația tehnică, certificatele de testare a materialelor (EN 10204 3.1) și specificațiile personalizate ale tijei cilindrului OEM,contactați ingineria calității HCIC la „info@jnhcic.com”.