Pentru producătorii de mașini comerciale și operatorii de flote hidraulice, un cilindru netestat reprezintă o răspundere gravă. Porozitatea de turnare microscopică a capacelor din oțel, fuziunea incompletă a rădăcinilor în îmbinările sudate a cilindrului sau urme minore ale buzelor de etanșare în timpul asamblarii din fabrică nu pot fi detectate în cadrul inspecțiilor statice la presiune zero.
Când este instalat pe un excavator mobil de 30 de tone sau pe o presă de formare industrială de 350 de bari, un cilindru neverificat supus unor vârfuri de presiune dinamică de vârf va suferi ruperea catastrofală a cusăturii cilindrului, îndepărtarea firului presetupei tijei sau explozia externă violentă a fluidului.
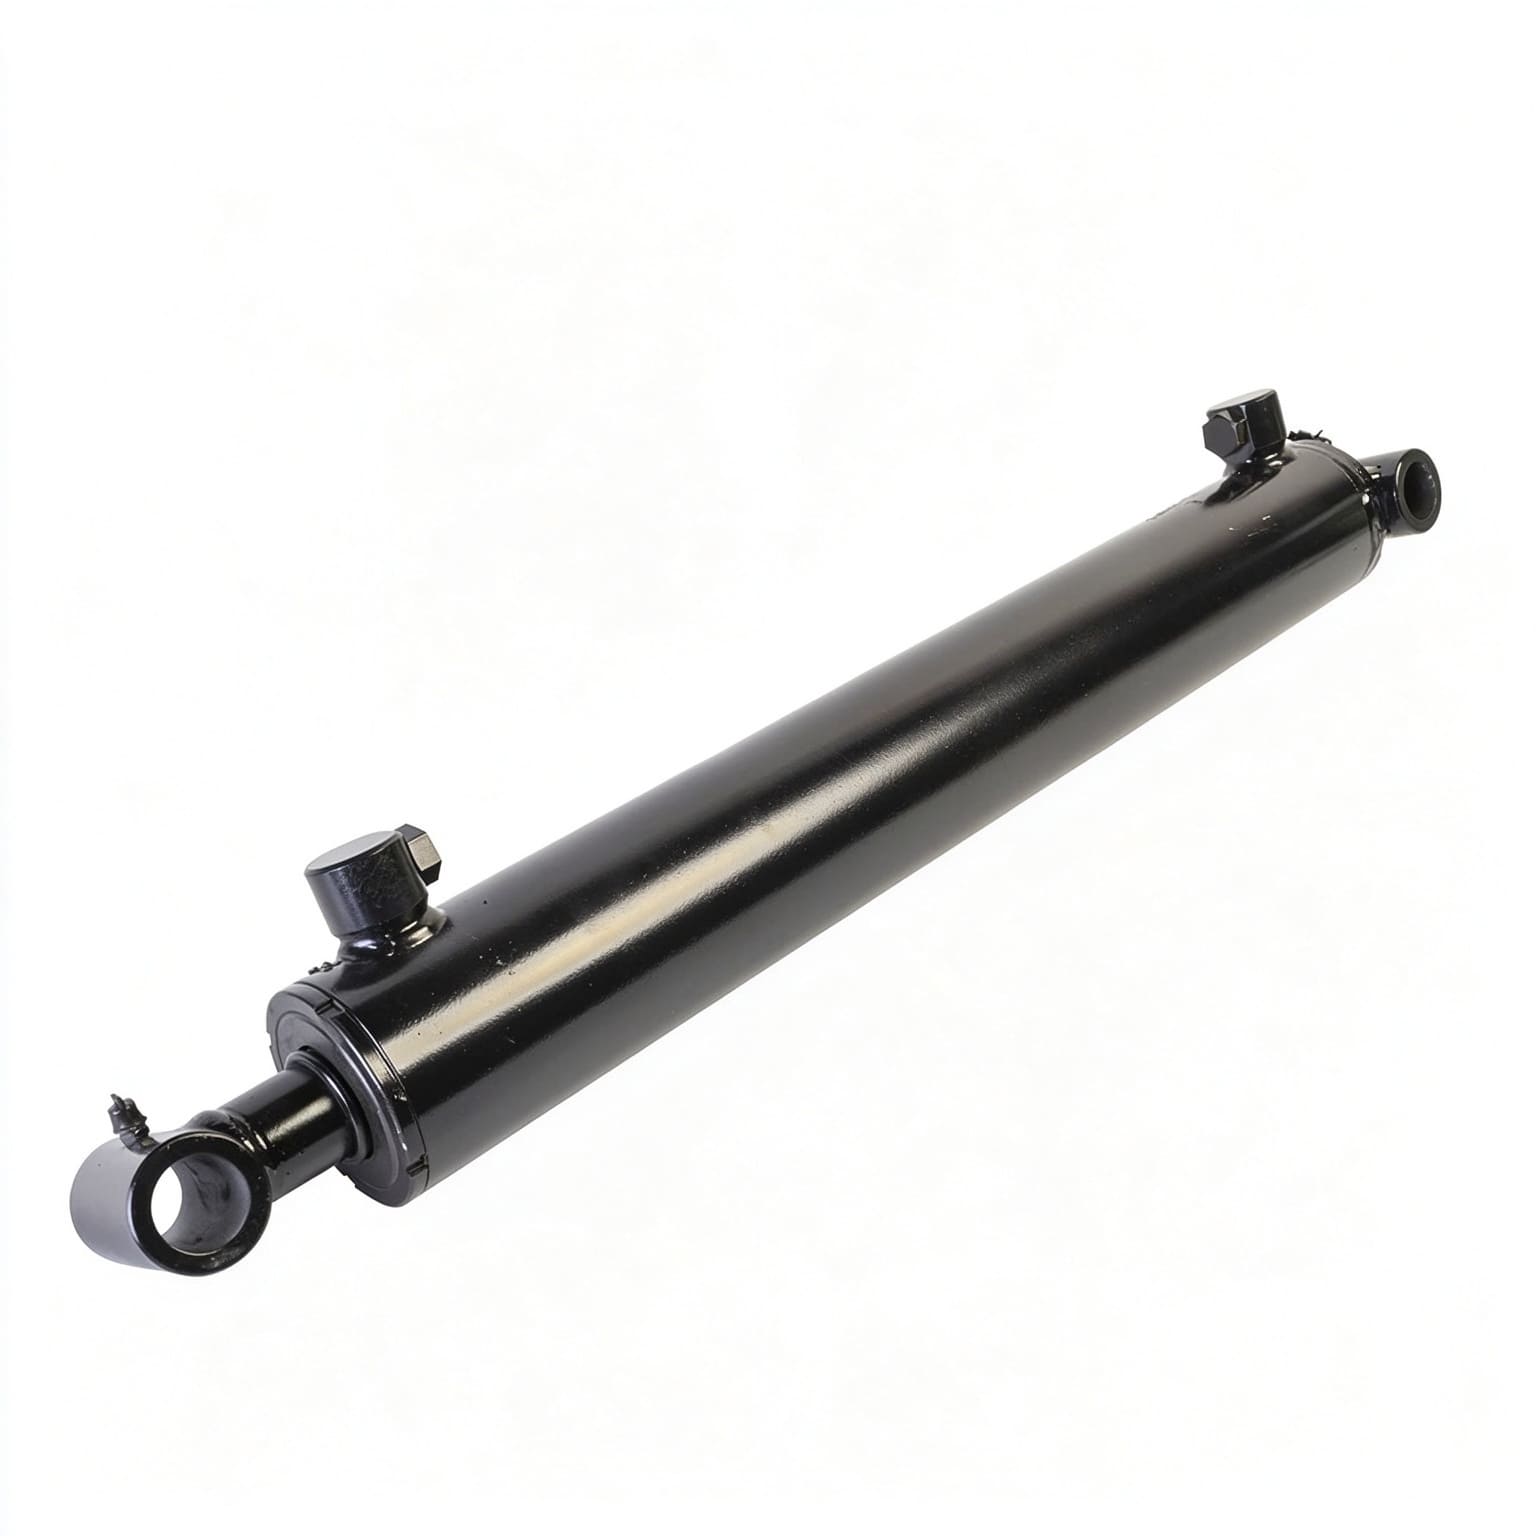
Executarea acilindru hidraulic standardizatProcedura de testare a rezistenței hidrostatice în condiții controlate din fabrică validează integritatea structurală înainte de livrare. Prin presurizarea camerei de fluid la de 1,5 ori presiunea nominală de lucru (evaluare de 150%), inginerii de calitate verifică trei linii de bază nenegociabile:
1. Marja de randament material:Verifică faptul că butoaiele din oțel aliat fără sudură, capacele de capăt forjate și sudurile de montare cu șneală nu suferă deformare plastică permanentă.
2. Etanșare dinamică a glandei:Confirmă faptul că cupele U primare, etanșările trepte din PTFE și inelele anti-extrudare PEEK etanșează pozitiv fără extrudarea golului la presiuni ridicate.
3. Integritatea Bypass-ului intern al pistonului: Verifică zero bypass-ul fluidului încrucișat între camerele capacului și tijei sub sarcină mecanică completă.
| Articol | Caietul de sarcini |
|---|---|
| Standard | ISO 10100 Anvelopă de presiune de testare hidrostatică |
| Presiune nominală de operare | 25,0 MPa (250 bar / 3.625 PSI) |
| Cerința multiplicatorului | 1,5x cerință de dovadă a multiplicatorului |
| Testul de verificare hidrostatică din fabrică | 37,5 MPa (375 bar) |
| Timp de Reținere | Min 10–15 minute Starea solidă |
| Limită digitală de scădere a presiunii | < 0,05 bar (Pădere zero) |
Protocoalele internaționale de calitate a energiei fluide stabilesc timpi de reținere și praguri de acceptare stricte pentru cilindrii noi și reconstruiți:
| Standard de testare | Domeniul de aplicare standard | Raportul de presiune obligatoriu de probă | Timp minim de reținere | Scurgeri externe admisibile |
|---|---|---|---|---|
| ISO 10100:2020 | Puterea fluidului hidraulic — Cilindri — Teste de recepție | 1,5× Presiunea de lucru nominală | 10 până la 15 minute | Zero picături (0 ml/min) |
| NFPA/T2.6.1 R2 | Standard de testare a presiunii fluido-energetice | 1,5× până la 2,0× Presiune de lucru | 10 minute minim | Zero distorsiuni structurale |
| DIN 24554 | Cilindri hidraulici din seria compactă de 160 bar | 1,5× Presiune nominală (240 bar) | 5 până la 10 minute | Zero plâns la glandă |
| EN ISO 4413 | Reguli generale și cerințe de siguranță pentru sisteme | 2,5× Linia de bază a factorului de siguranță la explozie | Test de accident vascular cerebral complet funcțional | Reținere completă a presiunii |
Tehnicienii de asigurare a calității ar trebui să executecilindru hidraulicProcedura de testare a rezistenței hidrostatice folosind acest flux de lucru în atelier în 5 etape:
| Etapă | Element de testare | Parametru |
|---|---|---|
| 1 | Purjare cu aer la presiune joasă | < 1,0 MPa |
| 2 | Ciclism cu cursă completă | 3 cicluri @ debit nominal |
| 3 | Reținere de dovadă a capacului | 1,5x presiune pentru 10 min |
| 4 | Reținere la capătul tijei | 1,5x presiune pentru 10 min |
| 5 | Auditul de decădere a presiunii traductorului digital | — |
Aerul prins în interiorul unui cilindru acționează ca un arc pneumatic, stocând energie comprimată periculoasă și distorsionând citirile traductorului de presiune.
Montați cilindrul orizontal pe patul de testare cu orificiile de ulei orientate în sus.
Circulați fluidul mineral ISO VG 46 curat prin ambele orificii la presiune scăzută (< 1,0 MPa) în timp ce slăbiți șuruburile de purjare până când fluidul pur, fără bule se purjează continuu.
Deplasați tija cilindrului la extensie completă și retragere completă de trei ori complet sub debitul nominal pentru a verifica alinierea lină a glandei, verificați legarea mecanică și asigurați-vă că sulițele pernei interne se cuplează fără probleme.
1. Așezați pistonul complet pe capacul cilindrului.
2. Creșteți încet presiunea utilizând o pompă proporțională a intensificatorului de înaltă presiune până când atingeți 1,5 × presiunea nominală de lucru (de exemplu, 37,5 MPa pentru un cilindru de 25,0 MPa).
3. Blocați supapa de izolare hidraulică și mențineți presiunea statică timp de minim 10 minute continue.
4. Repetați procedura identică pentru camera de retragere a capătului tijei.
Conectați un traductor de presiune digital cu rezoluție de 0,01 bar. Peste fereastra de reținere de 10 minute:
O scădere de presiune care depășește 0,5 bar indică fie răcirea fluidului termic, bypass-ul microscopic de etanșare, fie scurgerea circuitului de testare în colector.
Verificați portul opus deschis cu un pahar optic: zero picături de bypass de ulei sunt permise conform standardelor ISO 10100 Clasa 1.
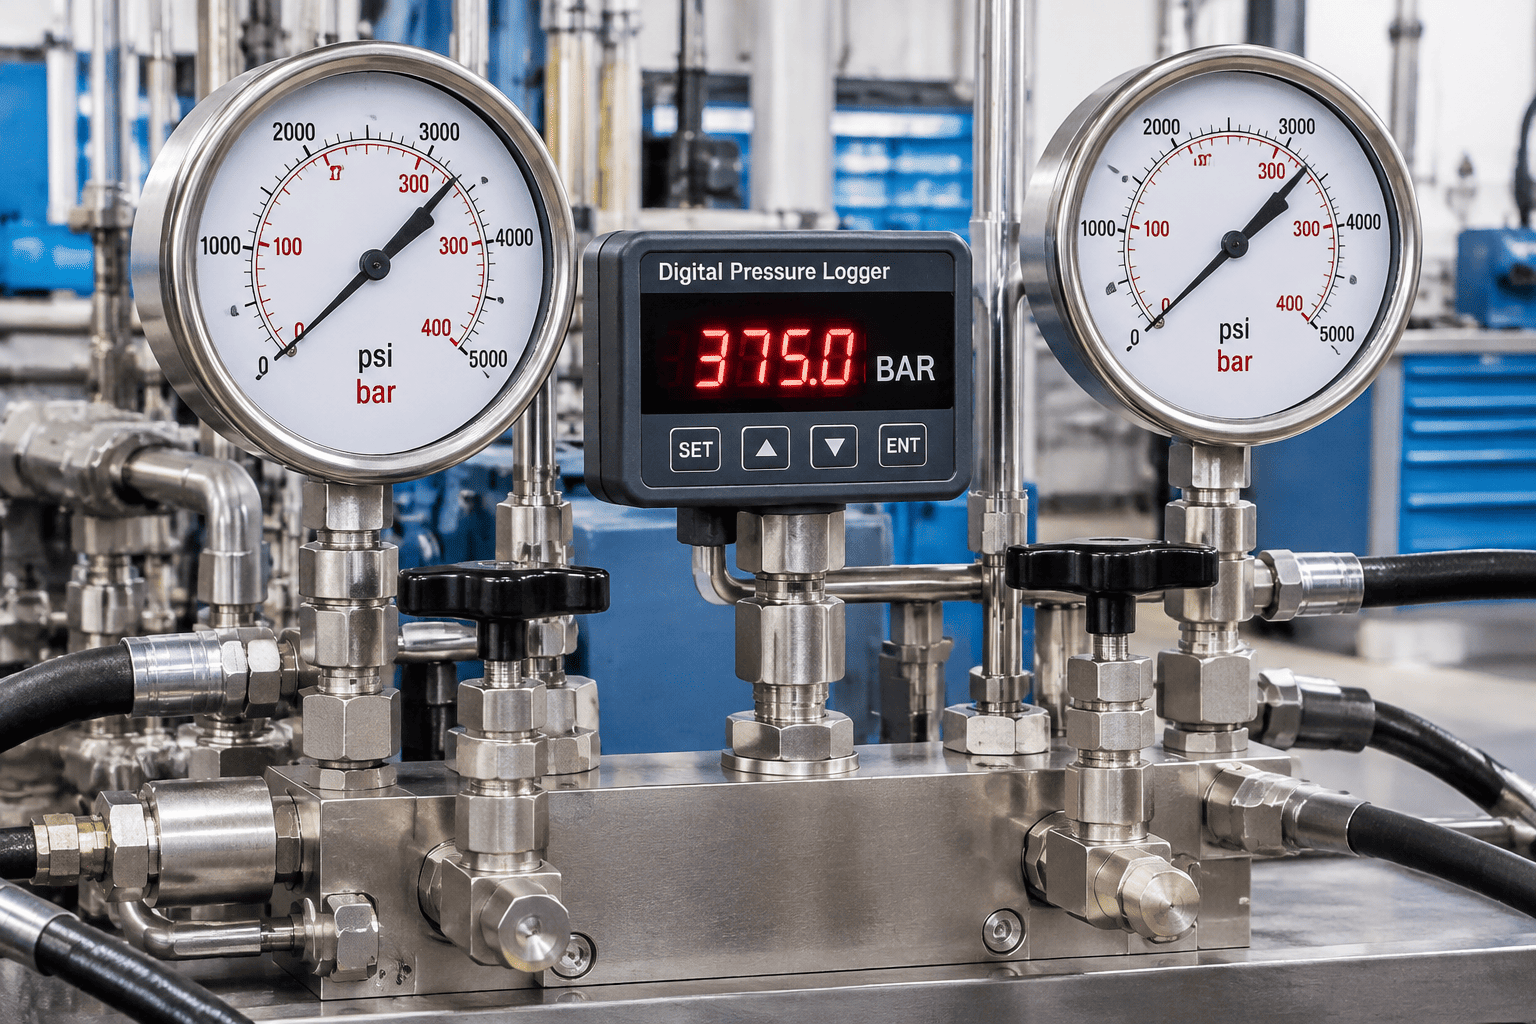
Testarea cilindrilor de putere fluidă la 350 până la 500 bar implică o energie mecanică extremă stocată:
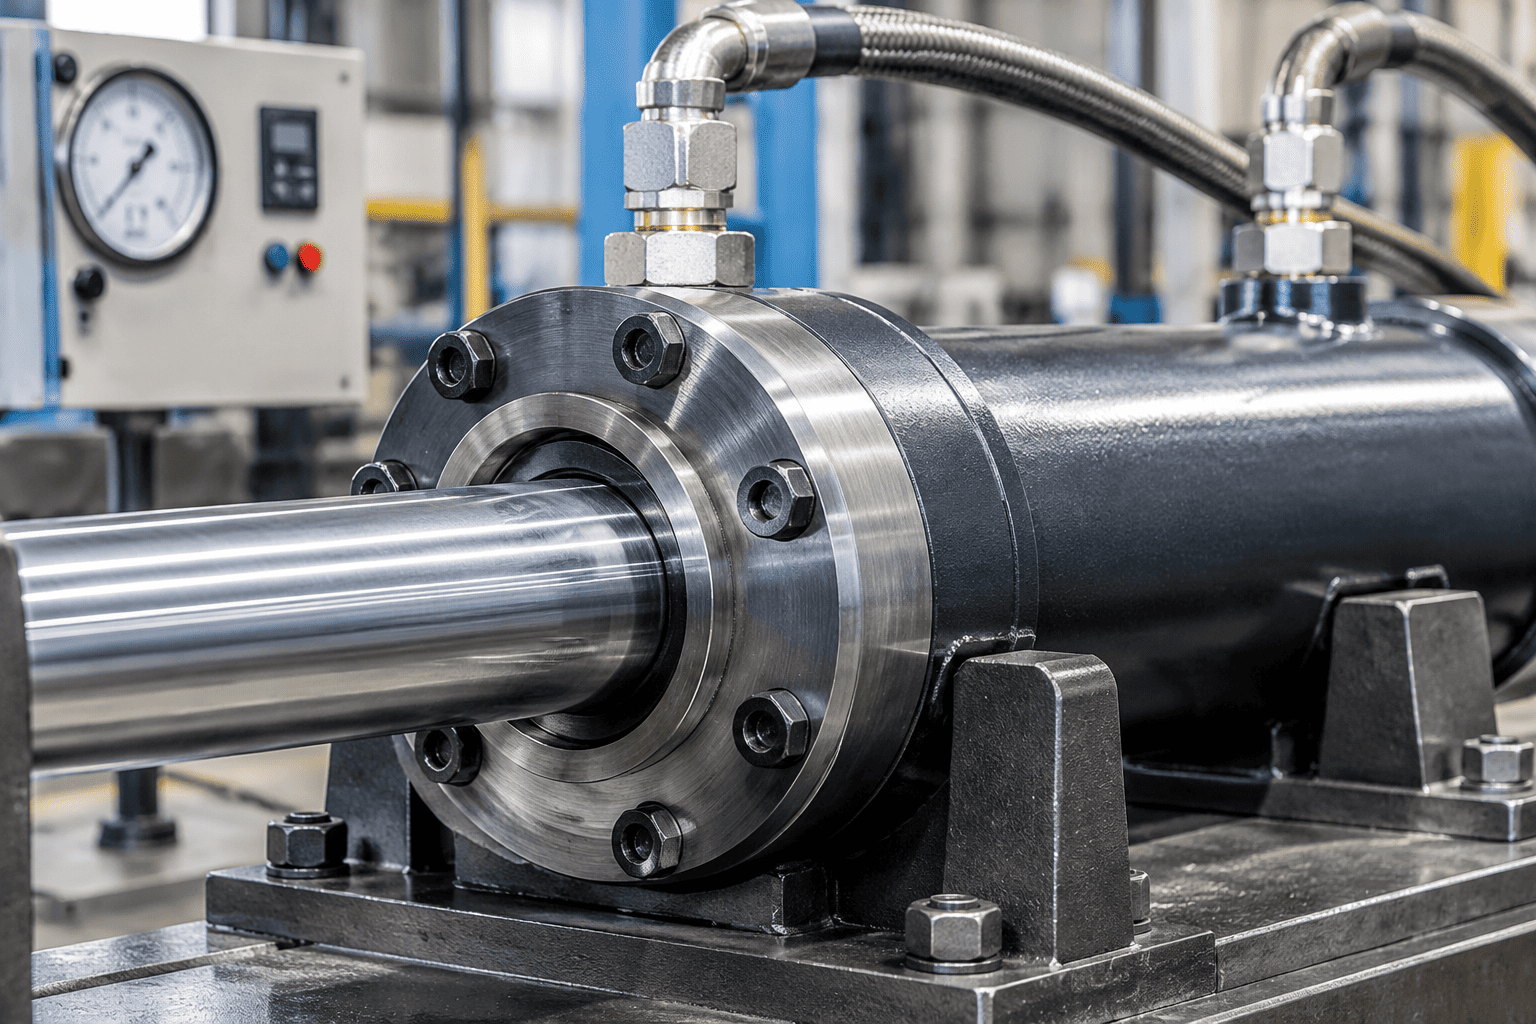
La HCIC, eliminăm riscurile de calitate supunând fiecare cilindru personalizat și standard la un riguroscilindru hidraulicProcedura de testare a rezistenței hidrostatice înainte de ambalare:
Urmărire QR 100% serializată: Diagramele digitale individuale de reducere a presiunii și jurnalele de testare sunt gravate cu laser prin coduri QR direct pe cilindrul.
Audituri ale martorilor terților: dosare de inspecție certificate (EN 10204 3.1) și teste video în direct înainte de expediere disponibile pentru cumpărătorii europeni și nord-americani.
Asigurare completă a presiunii: Verificarea presiunii de lucru de 1,5x asigură performanță fără defecte în minerit grele, construcții și operațiuni maritime.