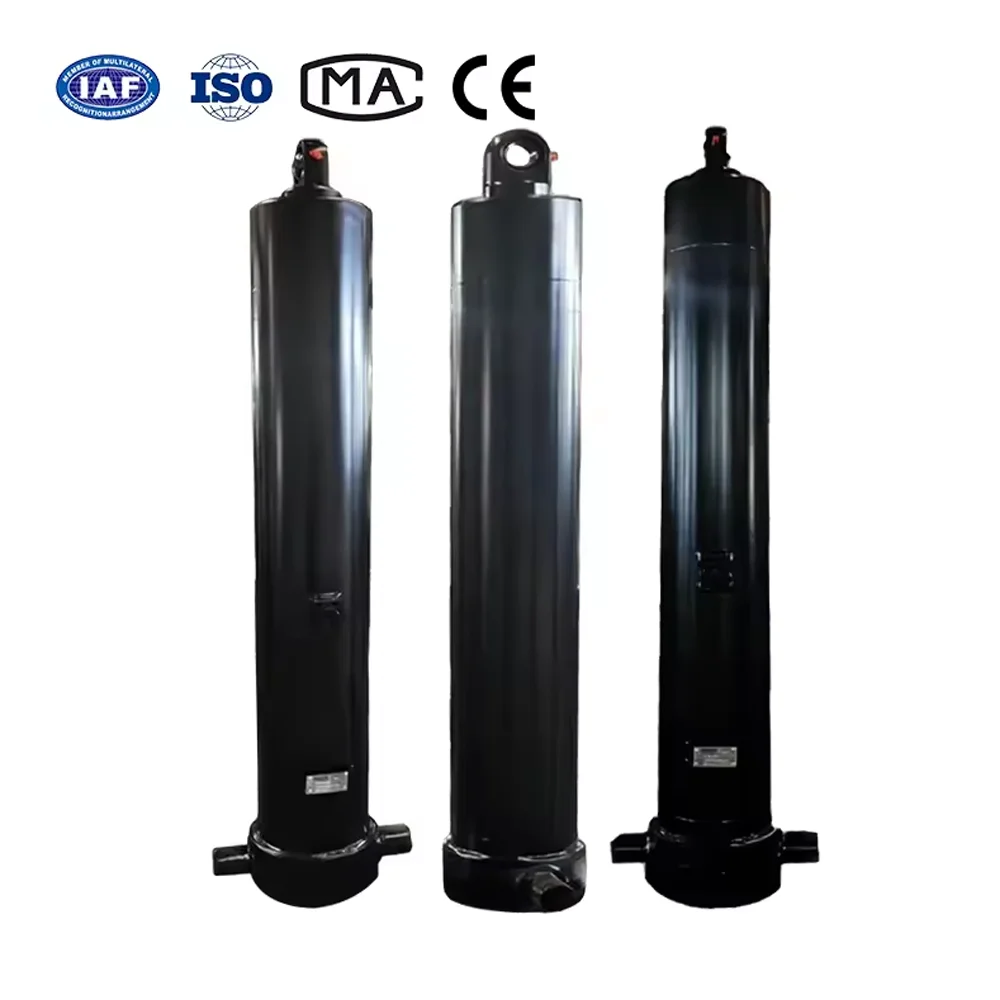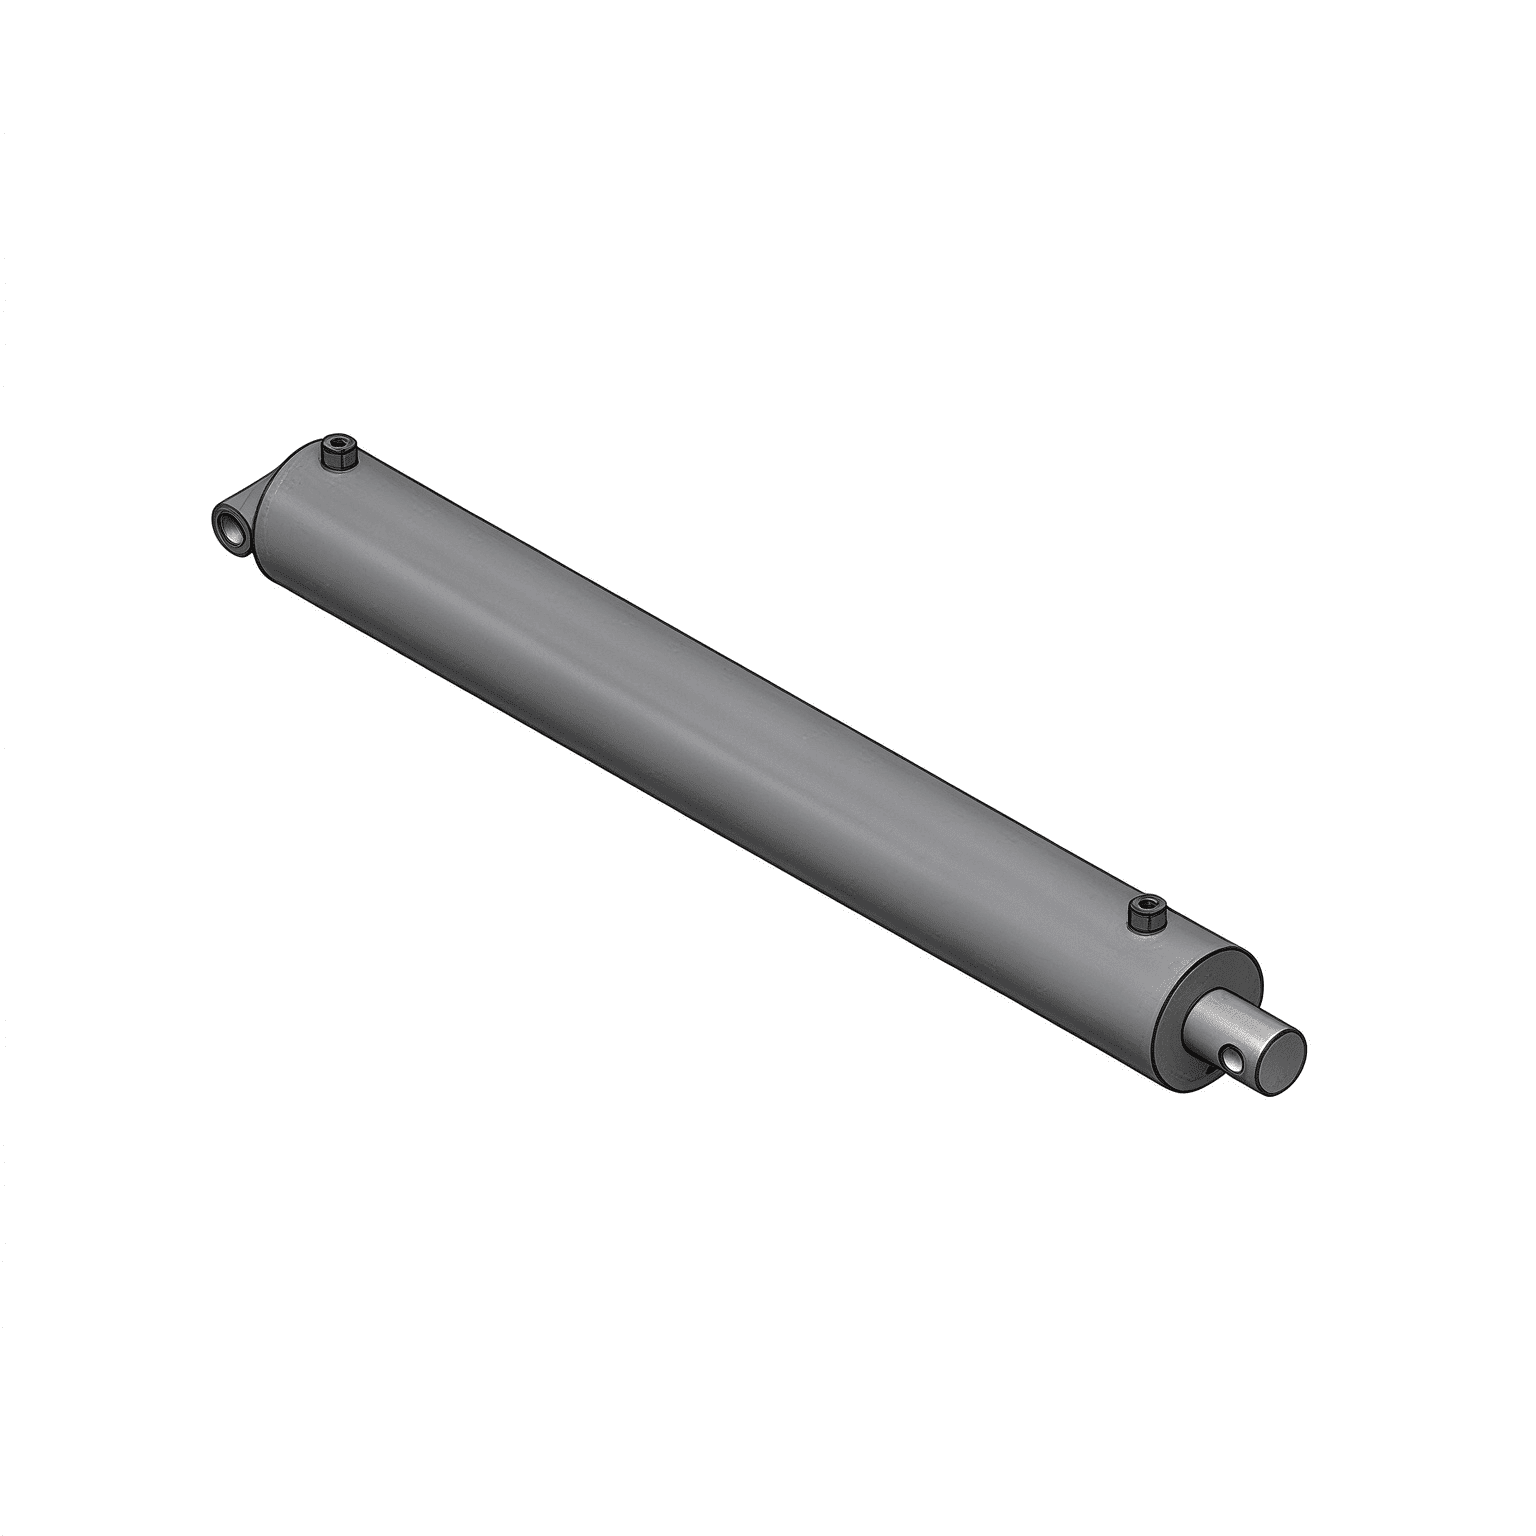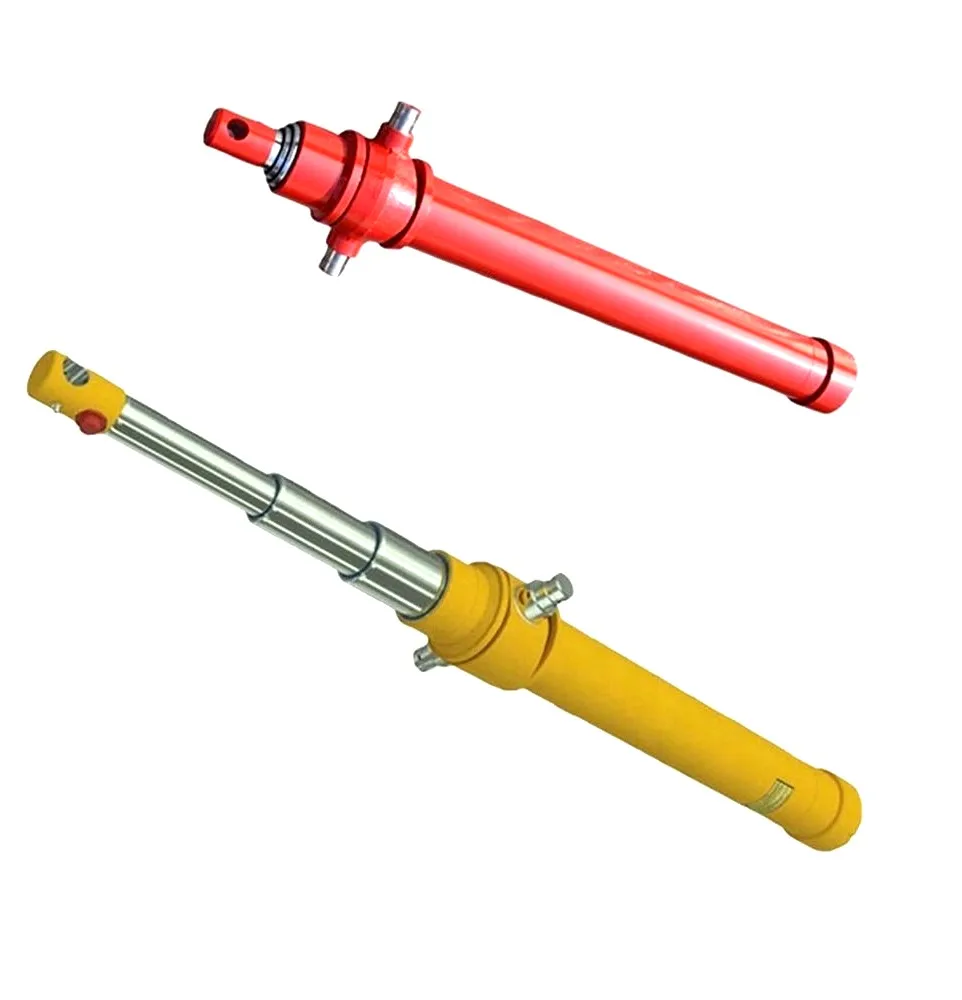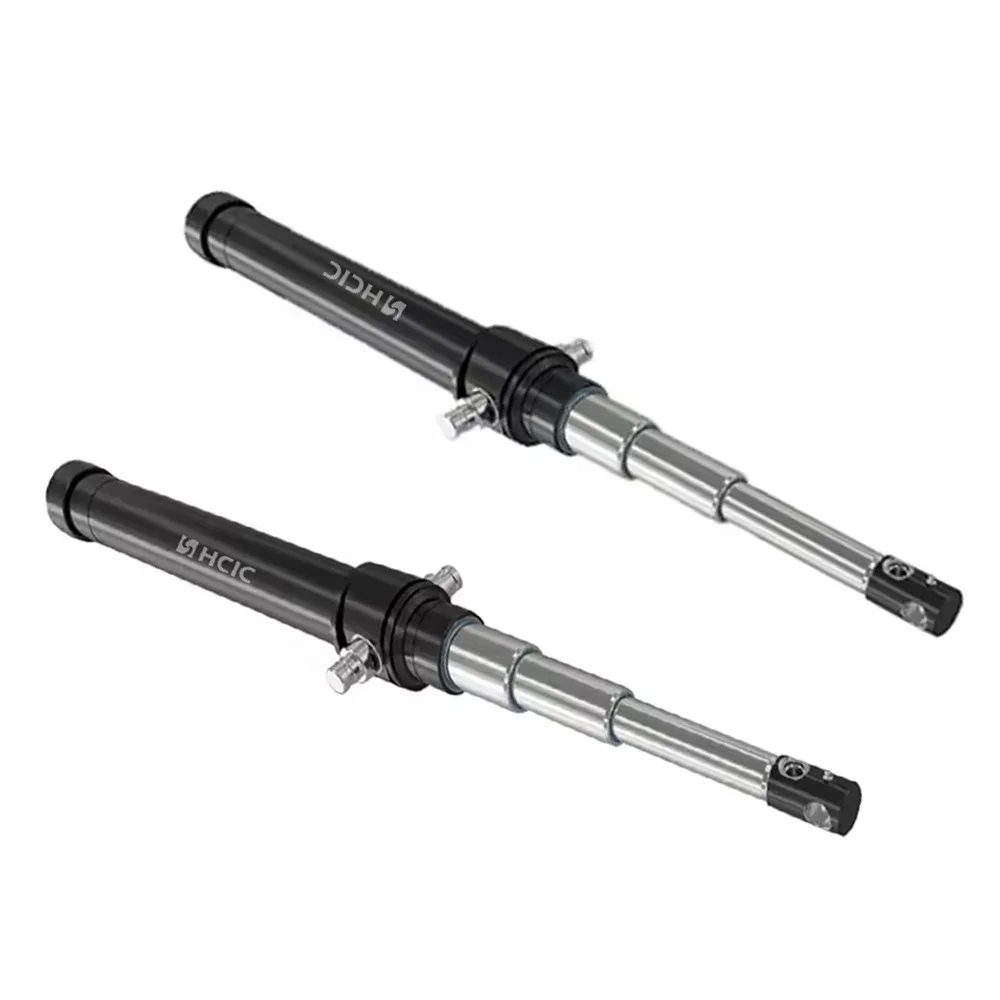
Când acilindru hidraulicnu reușește să-și atingă viteza de ciclu proiectată sau este fierbinte după treizeci de minute de funcționare, inginerii acuză frecvent pompa hidraulică sau supapa de control direcțională. În atelier, însă, cauza principală este adesea mult mai simplă: orificiile cilindrului și conductele de interconectare sunt foarte subdimensionate pentru debitul necesar.
Fluidul forțat printr-un orificiu orificiu restricționat se comportă ca apa aruncată printr-un furtun de grădină ciupit. Viteza crește vertiginos, fluxul laminar se prăbușește în turbulențe violente și scăderi masive de presiune se dezvoltă în gâtul port. Această restricție transformă puterea hidraulică valoroasă direct în căldură distructivă, încetinește cursele rapide de extensie și poate chiar declanșa cavitația localizată sau explozia de etanșare de contrapresiunea în timpul retragerii gravitaționale de mare viteză.
Obținerea dimensionării corecte a portului nu înseamnă doar să potriviți orice robinet de filet se întâmplă să fie în patul de scule. Este nevoie de echilibrarea vitezei fluidului pe fiecare linie de operare pentru a asigura o livrare de energie silențioasă, eficientă din punct de vedere energetic și fără scurgeri.
Viteza fluidului dictează dacă uleiul curge lin în linii de curgere paralele (curgere laminară) sau se rotește violent cu rezistență mare la frecare (curgere turbulentă). Constructorii de echipamente industriale și mobile urmează reguli stricte de viteză în diferite ramuri de circuit:
| Ramura circuitului / Tipul de linie | Viteza recomandată (m/s) | Viteza recomandată (ft/s) |
|---|---|---|
| Linii de aspirare a pompei | 0,5 până la 1,2 m/s | 2,0 până la 4,0 ft/s |
| Linii de retur (presiune joasă) | 1,5 până la 2,5 m/s | 5,0 până la 8,0 ft/s |
| Linii de presiune continuă | 3,0 până la 5,0 m/s | 10,0 până la 16,0 ft/s |
| Linii intermitente cu debit mare | Până la 6,0 m/s | Până la 20,0 ft/s (Servicii scurte) |
| Gâturile port cilindrului | 3,5 până la 5,5 m/s | 12,0 până la 18,0 ft/s |
Încilindri cu o tija dubla actiune, uleiul care iese din capătul capacului în timpul curgerii de retragere este înmulțit cu raportul de suprafață (adesea 1,5:1 până la 2:1). Dacă o pompă livrează 30 GPM în cavitatea tijei, **45 până la 60 GPM iese din portul capacului. Dacă portul capacului a fost dimensionat numai pentru rata de alimentare de 30 GPM, vitezele liniei de retur pot depăși 25 ft/s, creând o contra-presiune masivă care luptă împotriva cursei de retragere și supraîncălzi întregul sistem.
Utilizați următorul grafic de referință rapidă pentru a selecta dimensiunea minimă recomandată a orificiului cilindrului pe baza debitului de vârf instantaneu care intră sau iese din port:
| Debitul (GPM) | Debit (l/min) | SAE Straight ThreadO-Ring Boss (ORB) | Flanșă SAE cu 4 șuruburi (Cod 61 / Cod 62) |
|---|---|---|---|
| 1 până la 5 GPM | 4 până la 19 l/min | SAE #4 (7/16-20) | Nu se aplică |
| 5 până la 12 GPM | 19 până la 45 l/min | SAE #6 (9/16-18) | Nu se aplică |
| 12 până la 22 GPM | 45 până la 83 l/min | SAE #8 (3/4-16) | Flanșă 1/2" Cod 61 |
| 22 până la 38 GPM | 83 până la 144 l/min | SAE #10 (7/8-14) | Flanșă 3/4" Cod 61 |
| 38 până la 55 GPM | 144 până la 208 l/min | SAE #12 (1-1/16-12) | Flanșă 1" Cod 61 |
| 55 până la 90 GPM | 208 până la 340 l/min | SAE #16 (1-5/16-12) | 1-1/4" Cod 61/62 |
| 90 până la 150 GPM | 340 până la 568 l/min | SAE #20 (1-5/8-12) | 1-1/2" Cod 61/62 |
| 150+ GPM | 568+ l/min | Bloc colector personalizat | 2" până la 3" Cod 62 |
[SAE ORB (O-Ring Boss)] ===> Etanșare radială elastomerică fără scurgeri; de preferat pentru până la 5.000 psi
[ Flanșă SAE cu 4 șuruburi] ===> Rezistent la șocuri și vibrații grele; cel mai bun pentru porturi cu debit mare >1".
[BSPP (G-Thread)] ===> Inel de etanșare lipit față plată; standard global ISO în afara Americii de Nord
[ NPTF (țeavă conică)] ===> Pene metal pe metal; predispus la fisurarea prin stres și scurgeri de înaltă presiune
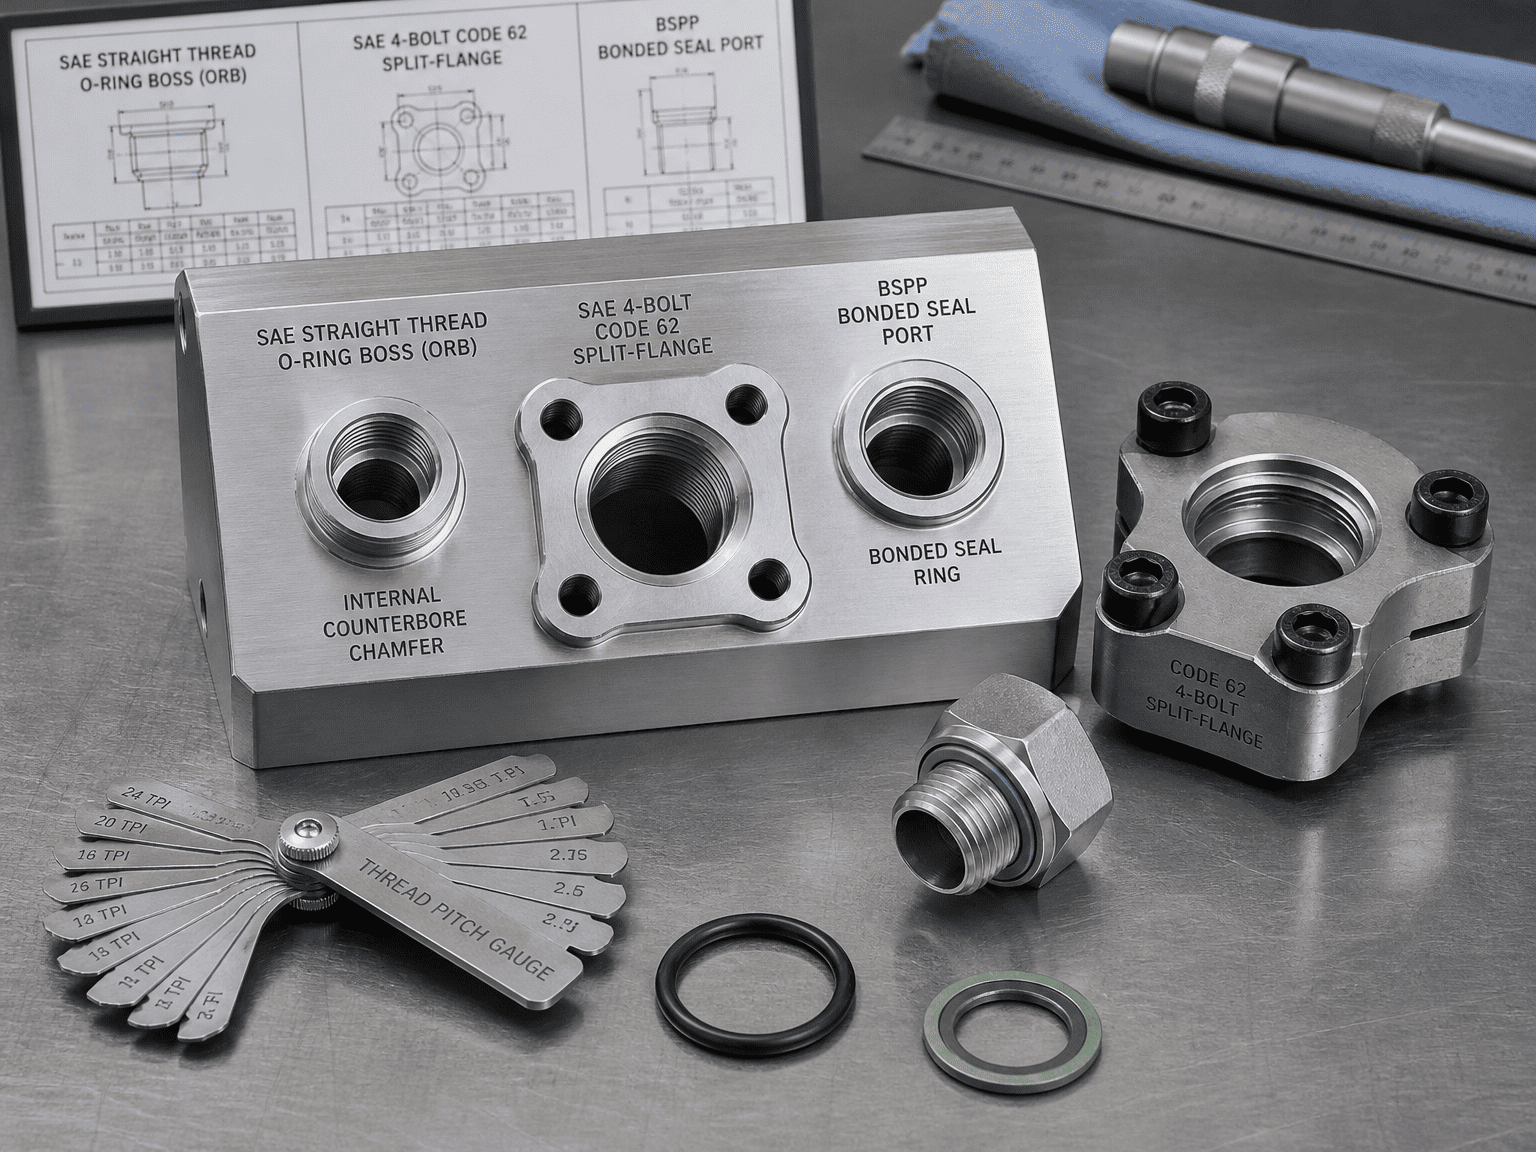
Cum se etanșează: Filetele paralele UN/UNF drepte oferă forță de strângere mecanică, în timp ce un inel O elastomeric se așează într-o teșire interioară prelucrată.
De ce îl preferă producătorii de echipamente originale: elimină riscul de strângere excesivă a fisurilor, permite o orientare reglabilă a cotului la 90 de grade cu piulițe de blocare și menține în mod fiabil presiuni de până la 5.000 psi (345 bar) fără să plângă.
Cum se etanșează: o flanșă despicată grea sau o flanșă captivă fixează un cap de flanșă plat care conține un inel O frontal direct decilindru hidrauliccorp cu patru șuruburi de grad 8 de înaltă rezistență.
Cele mai bune aplicații: Esențial pentru dimensiunile portului de 1 inch și mai mari la excavatoarele miniere grele, presele de balotat deșeuri de tonaj mare și macaralele mobile. Rezistă la pulsații mecanice intense ale liniei și permite conectări compacte fără interferențe de balansare a cheii.
Cum se etanșează: Filete paralele cu un inel de etanșare elastomeric (șaibă Dowty) sau un inel O reținut pe o suprafață plană cu fața de pete.
Cele mai bune aplicații: standardul internațional dominant pentru echipamentele comerciale europene, asiatice și de export, oferind etanșare fiabilă fără scurgeri echivalentă cu SAE ORB.
Modul de eroare: Filetele țevii conice se bazează pe deformarea metalului de-a lungul flancului filetului. Sub expansiune termică, supratensiuni și vibrații, țevile de droguri se spală, provocând scurgeri. Strângerea excesivă a fitingurilor conice îndreaptă boful portului spre exterior, despicand în mod frecvent capacele de capăt sudate ale cilindrului.
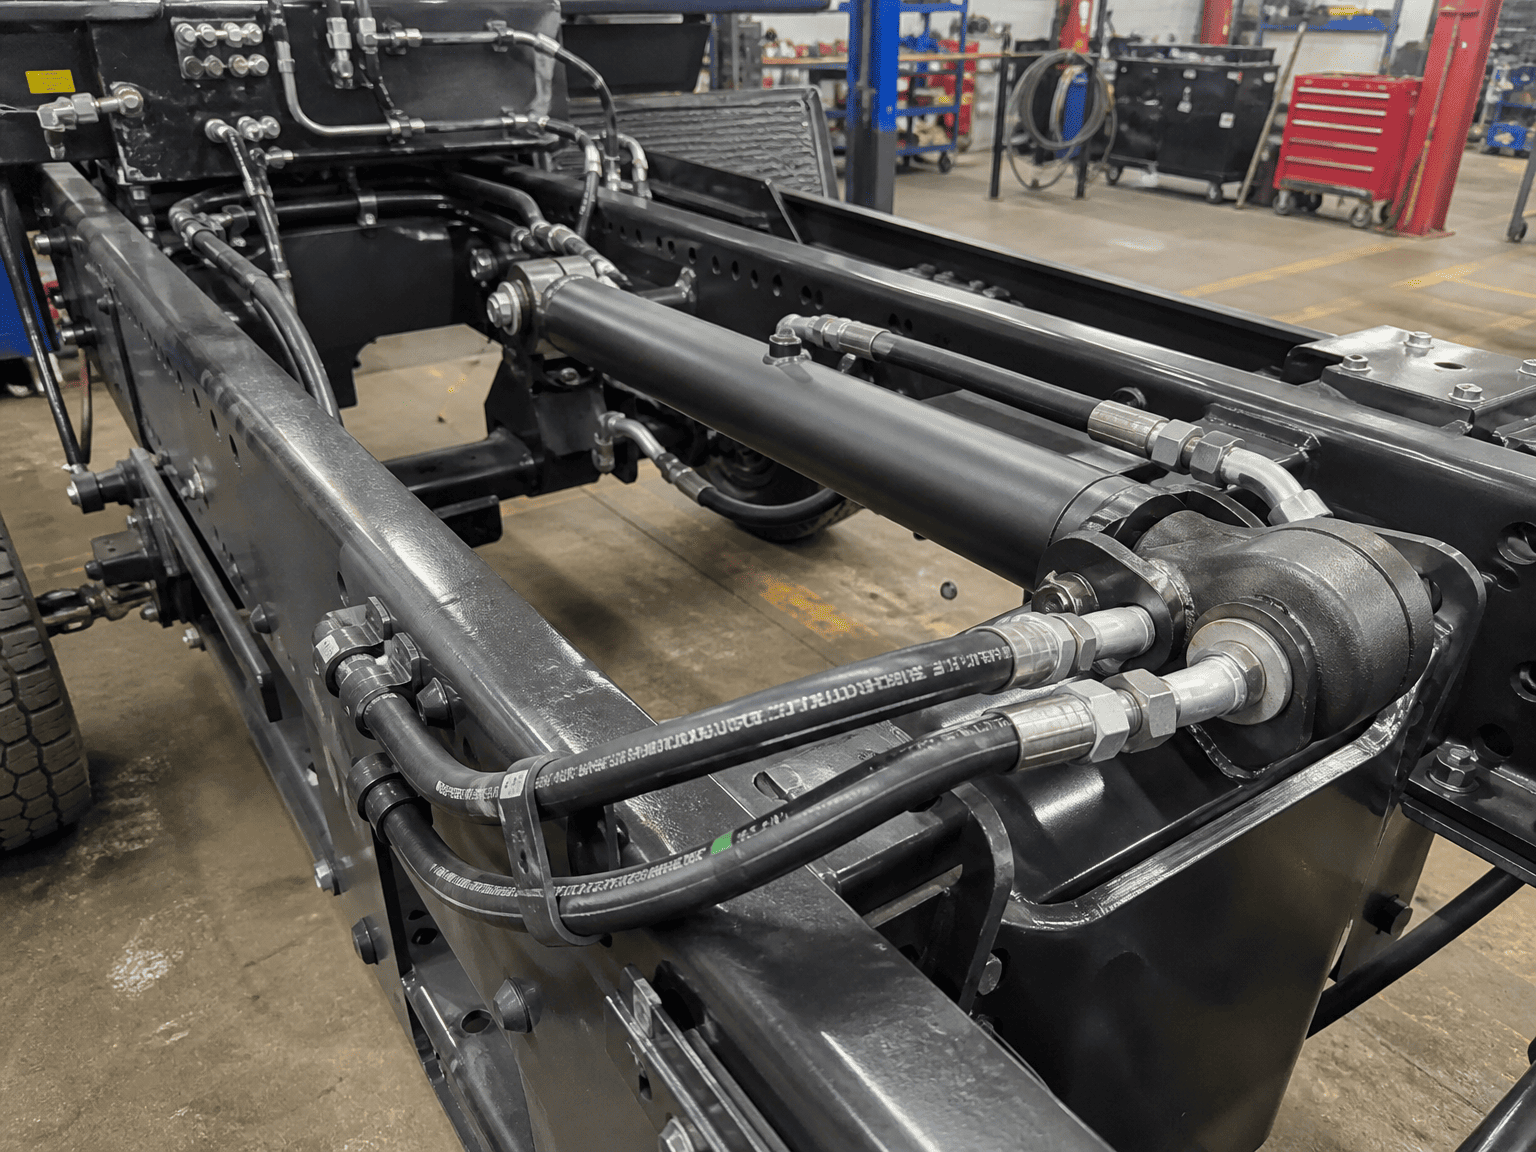
Chiar dacă dimensiunea filetului portului dvs. se potrivește cu diagrama de flux, defectele de geometrie interioară vă pot accelera totuși cilindrul:
Recomandările privind viteza și dimensiunea portului din acest ghid reprezintă cele mai bune practici de inginerie standard din industrie. Pentru aplicații care implică ciclism servo de înaltă frecvență, fluide apă-glicol sau cicluri de lucru severe, consultați specialiștii de inginerie HCIC pentru dinamica fluidelor computaționale (CFD) și optimizarea manifoldului.
HCIC proiectează cilindri hidraulici personalizați de înaltă performanță, blocuri colectoare integrate și unități de putere hidraulice pentru constructorii de echipamente mobile și industriale din întreaga lume.