Atunci când tehnicienii de teren suspectează o defecțiune a etanșării pistonului intern, testul standard de atelier este să atingă fundul cilindrului la cursa maximă, să presurizeze orificiul și să inspecteze portul opus pentru curățare de ulei. În cilindrii cu balon, acest test produce în mod constant rezultate fals negative:
| Poziţie | Distanţă | Măsurarea alezajului | Nota |
|---|---|---|---|
| Capac de bază | 0 mm | 100,02 mm | Spec. nominală |
| Mijlocul cursei | 500 mm | 100,48 mm | +0,46 mm Zona de umflare |
| Glanda capului | 1000 mm | 100,03 mm | Spec. nominală |
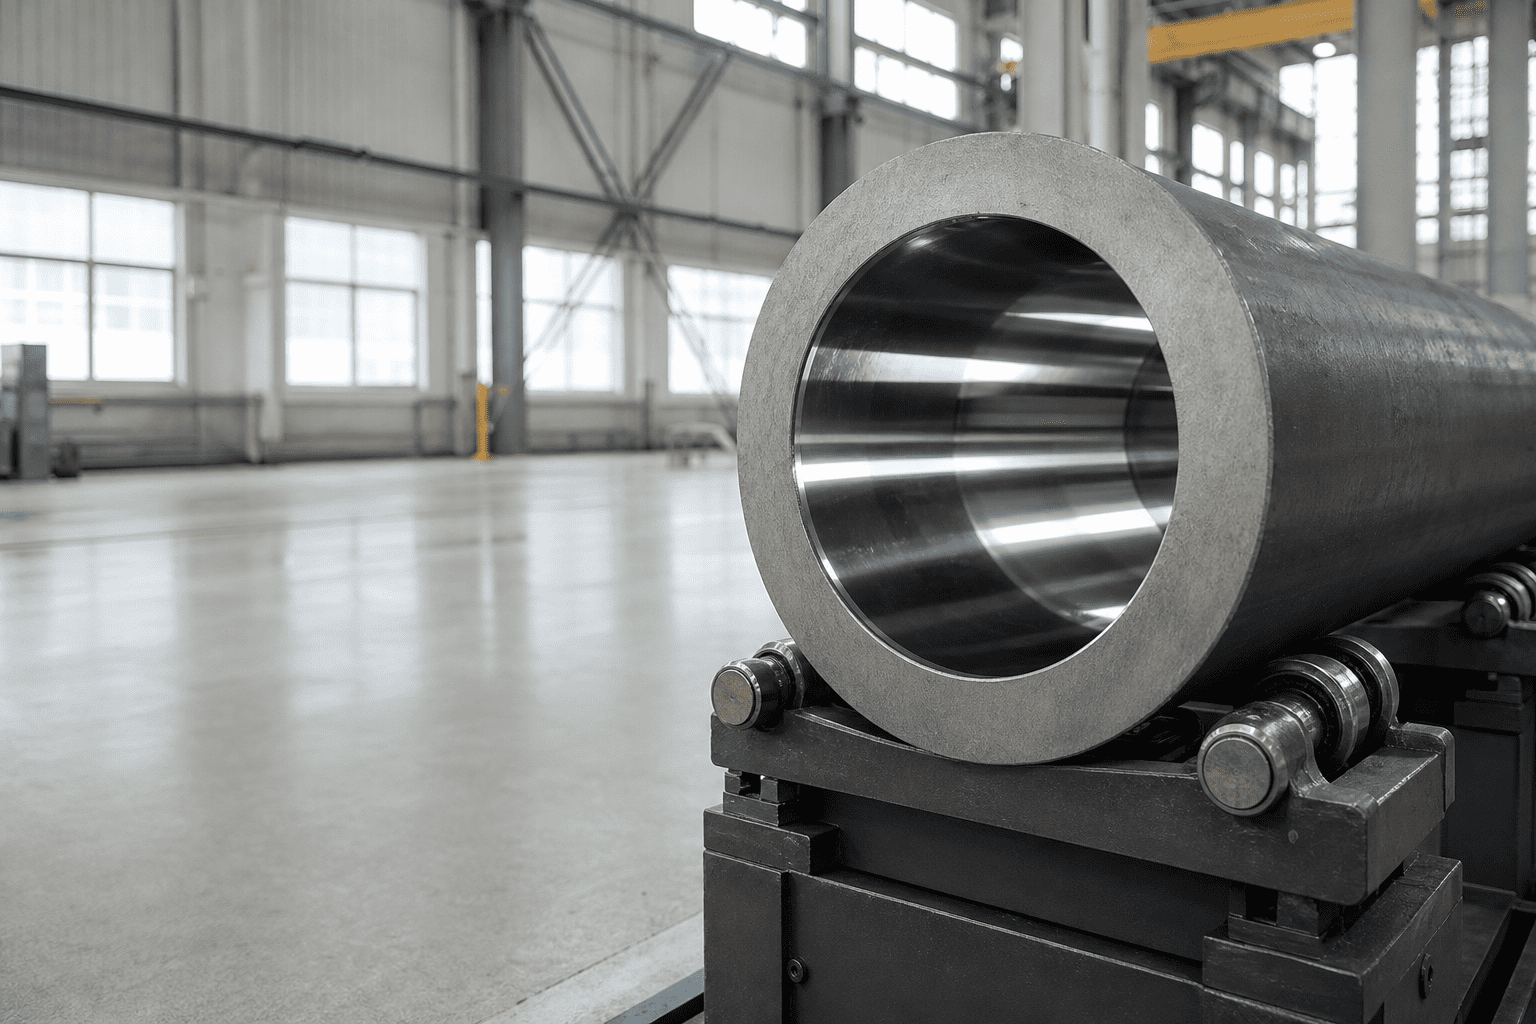
Pentru căcilindru hidraulicbutoiul este sprijinit structural la ambele capete de forjarea bazei grele din oțel și de glandei cu cap filet, concentrarea permanentă a cercului se concentrează aproape exclusiv în secțiunea centrală nesusținută a butoiului.
1. Spikes de impact cinetic inerțial:O găleată de excavator lovind granitul la viteză maximă determină o creștere instantanee a presiunii de decelerare care trece peste limitele de fisurare a supapei de siguranță principale a sistemului înainte ca valva să se poată deschide fizic.
2. Unde de șoc de decompresie:În presele hidraulice de mare tonaj și cilindrii de compactare, schimbarea rapidă a supapelor dezlănțuie unde de decompresie a fluidului acustic care ciocănește ID-ul intern al tubului.
3. Metalurgia tubului substandard:Folosind țevi comerciale standard din oțel carbon trasat la rece cu o limită de curgere scăzută (sub 350 MPa) în loc de oțel aliat de înaltă rezistență (randament de peste 520 MPa).
4. Alocație excesivă pentru șlefuirea tubului: Slefuirea excesivă a unui tub cilindric deja uzat pentru a elimina urmele adânci de înțepare reduce grosimea rămasă a peretelui tubului sub marjele minime de siguranță tehnică.
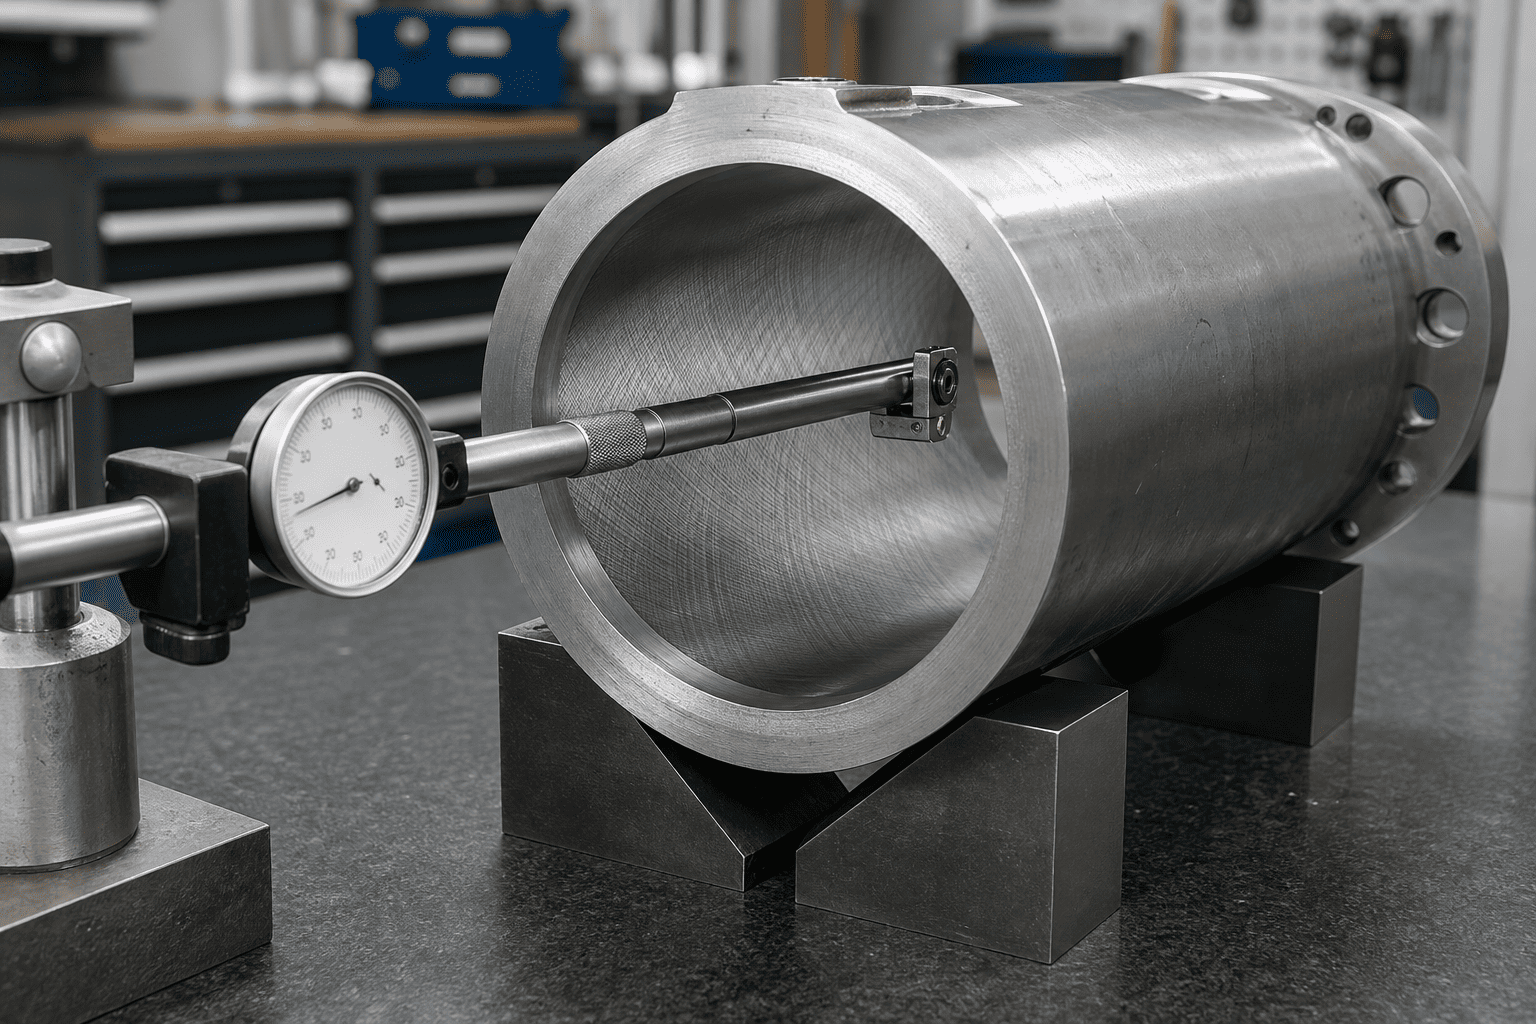
Pentru a diagnostica în mod concludent balonarea cilindrului în timpul demontării magazinului, mecanicii trebuie să mapeze geometria găurii interne pe mai multe intervale de cursă, mai degrabă decât să măsoare numai capetele tubului ușor accesibile:
| Poziţie | Distanţă | Măsurarea alezajului | Nota |
|---|---|---|---|
| Capac de bază | 0 mm | 100,02 mm | Spec. nominală |
| Mijlocul cursei | 500 mm | 100,48 mm | +0,46 mm Zona de umflare |
| Glanda capului | 1000 mm | 100,03 mm | Spec. nominală |
Prevenirea balonării cilindrului în circuitele hidraulice cu șocuri mari necesită modernizarea de la tubulatura DOM de carbon standard la oțeluri aliate fără sudură de înaltă rezistență:
| Calitatea tubulaturii | Clasificarea materialelor | Limita de curgere minimă | Rezistență la vârfuri de șoc |
|---|---|---|---|
| AISI 1020 / 1026 | Carbon trasat la rece standard | 290 – 340 MPa | Slab (dispus la balonare sub vârfuri de 4.000 psi) |
| St52-3 / E355 | Oțel structural microaliat | 450 – 520 MPa | Moderat (benchmark industrial mobil standard) |
| 27SiMn / 30CrMo | Otel aliat calit si calit | 620 – 780 MPa | Superior (rezistă la șocurile miniere dinamice de peste 8.000 psi) |
| 4140 Chrome-Moly | Oțel aliat de înaltă duritate | 850 – 950 MPa | Extreme Duty (atașamente de demolare și prese de forjare) |
În plus față de selecția aliajelor cu randament ridicat, liniile directoare de inginerie pentru sarcini grele necesită specificarea raporturilor de pereți grei în care diametrul exterior al tubului este de cel puțin 1,25 până la 1,35 ori diametrul nominal al alezajului în echipamentele mobile cu impact puternic.
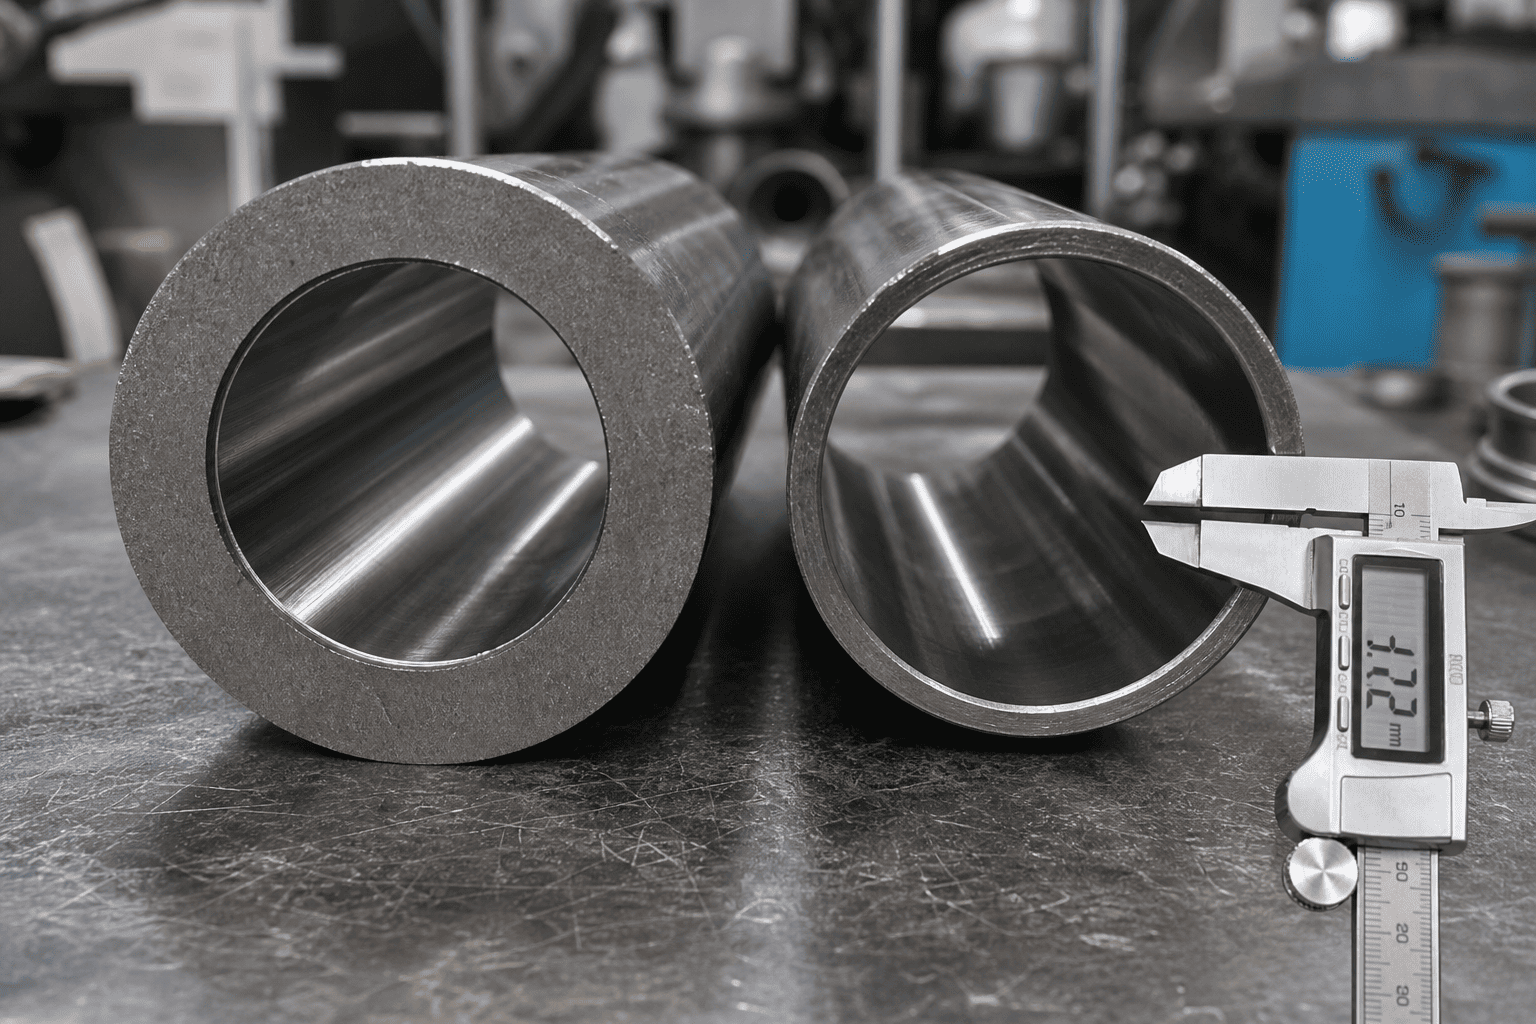
Te confrunți cu pierderea inexplicabilă a forței de rupere la mijlocul cursei sau umflarea țevii în echipamentele pentru sarcini severe?
Consultați-vă cu echipa specializată de proiectare hidraulică a HCIC. Furnizăm ansambluri de cilindri din aliaj cu pereți grei, cu randament ridicat, proiectate cu țevi fără sudură certificate 27SiMn/4140, găuri de precizie șlefuite și lustruite și verificare CAD cuprinzătoare pentru utilaje mobile și industriale de mare rezistență la nivel mondial.