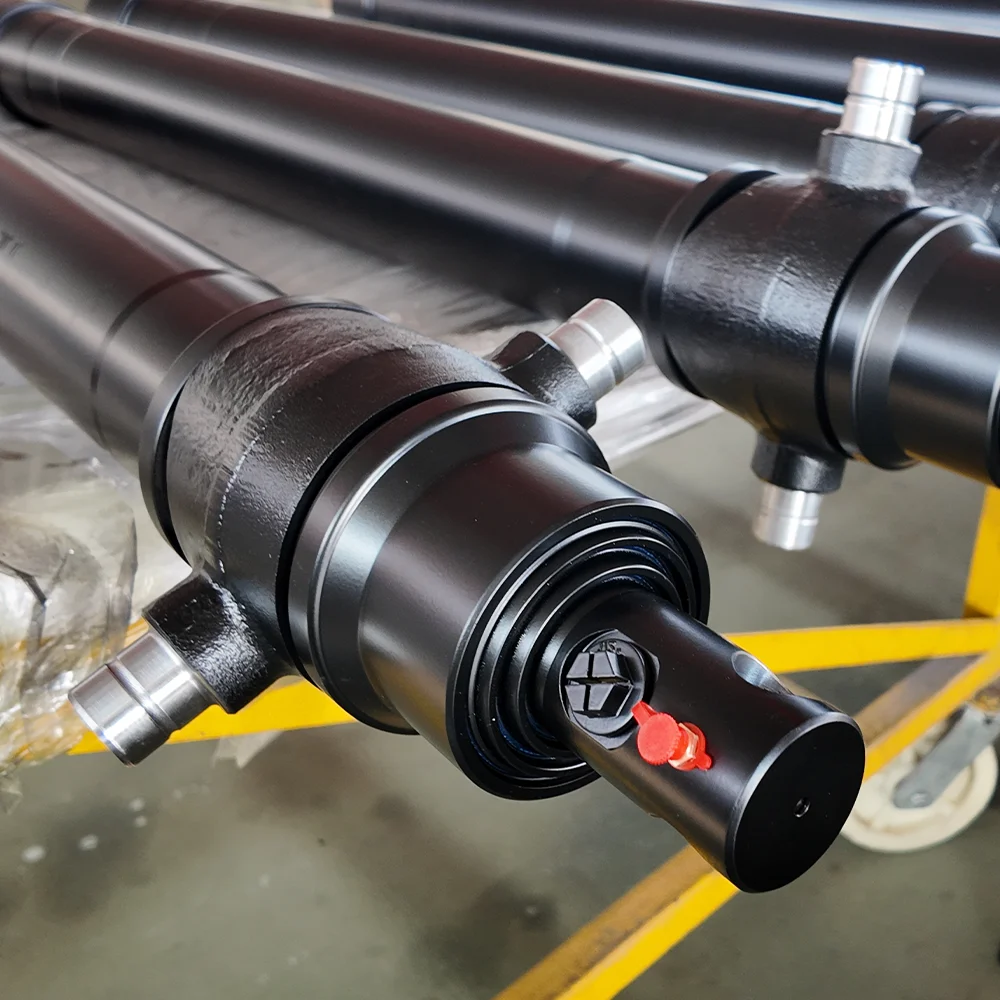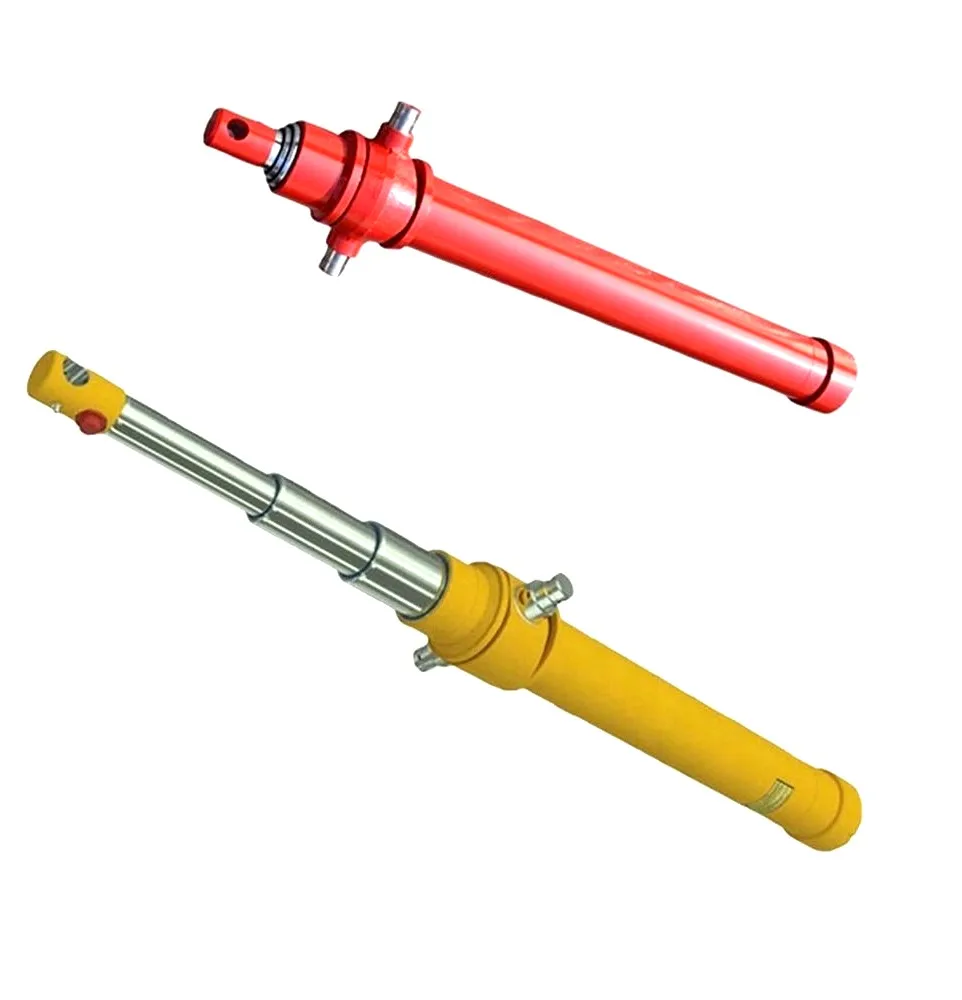
Cândcilindri hidraulicieșuează, tehnicienii de teren se uită instinctiv în interiorul cilindrului - verificând etanșările pistonului, cromul tijei și inelele ștergătoarelor. Cu toate acestea, în mașinile mobile cu sarcini severe, cum ar fi excavatoarele, lopețile pentru minerit, ambaloarele de gunoi și încărcătoarele cu roți articulate, până la 40% din înlocuirile neprogramate ale cilindrilor sunt cauzate de defecțiuni mecanice catastrofale la punctele de pivotare de montare: ochiul tijei, capul de bază sau orificiile știftului.
Un știft de pivot înghețat, înghețat sau ovalizat blochează articulațiile de articulație, induce momente de încovoiere laterală severă peste tija pistonului și accelerează scurgerea glandei capului. Acest ghid de inginerie detaliază mecanica rădăcină a uzurii ochilor știfturilor, diagnosticarea criminalistică pentru a distinge uzura de coroziunea prin frecare și punctele de referință metalurgice pentru selectarea bucșelor de rezistență grea și a știfturilor din aliaj întărit.
| Modul de eșec | Cauza rădăcină fizică | Semnătura vizuală / sonoră |
|---|---|---|
| Uzurire cu adeziv | Microsudarea metal pe metal din cauza pierderii de lubrifiere la limită sub presiune de contact extremă | Crestături longitudinale adânci pe știft; zgomot înalt în timpul articulației; acul sechestrat |
| Coroziunea prin frecare | Micro-oscilații (<100 um) rupând filmul protector de oxid sub vibrații puternice | Pulbere fină brun-roșcată (cacao) sau nămol negru care plânge din ochiul de ac; apartamente de contact cu sâmburi |
| Ovalizarea orificiului (alungirea ochilor) | Sarcinile de șoc pulsatorie maxime care depășesc rezistența de curgere a oțelului de bază de-a lungul a milioane de cicluri | Diametrul orificiului ochiului se întinde din rotund cu >0,5 mm; clinchete mecanice excesive la inversări |
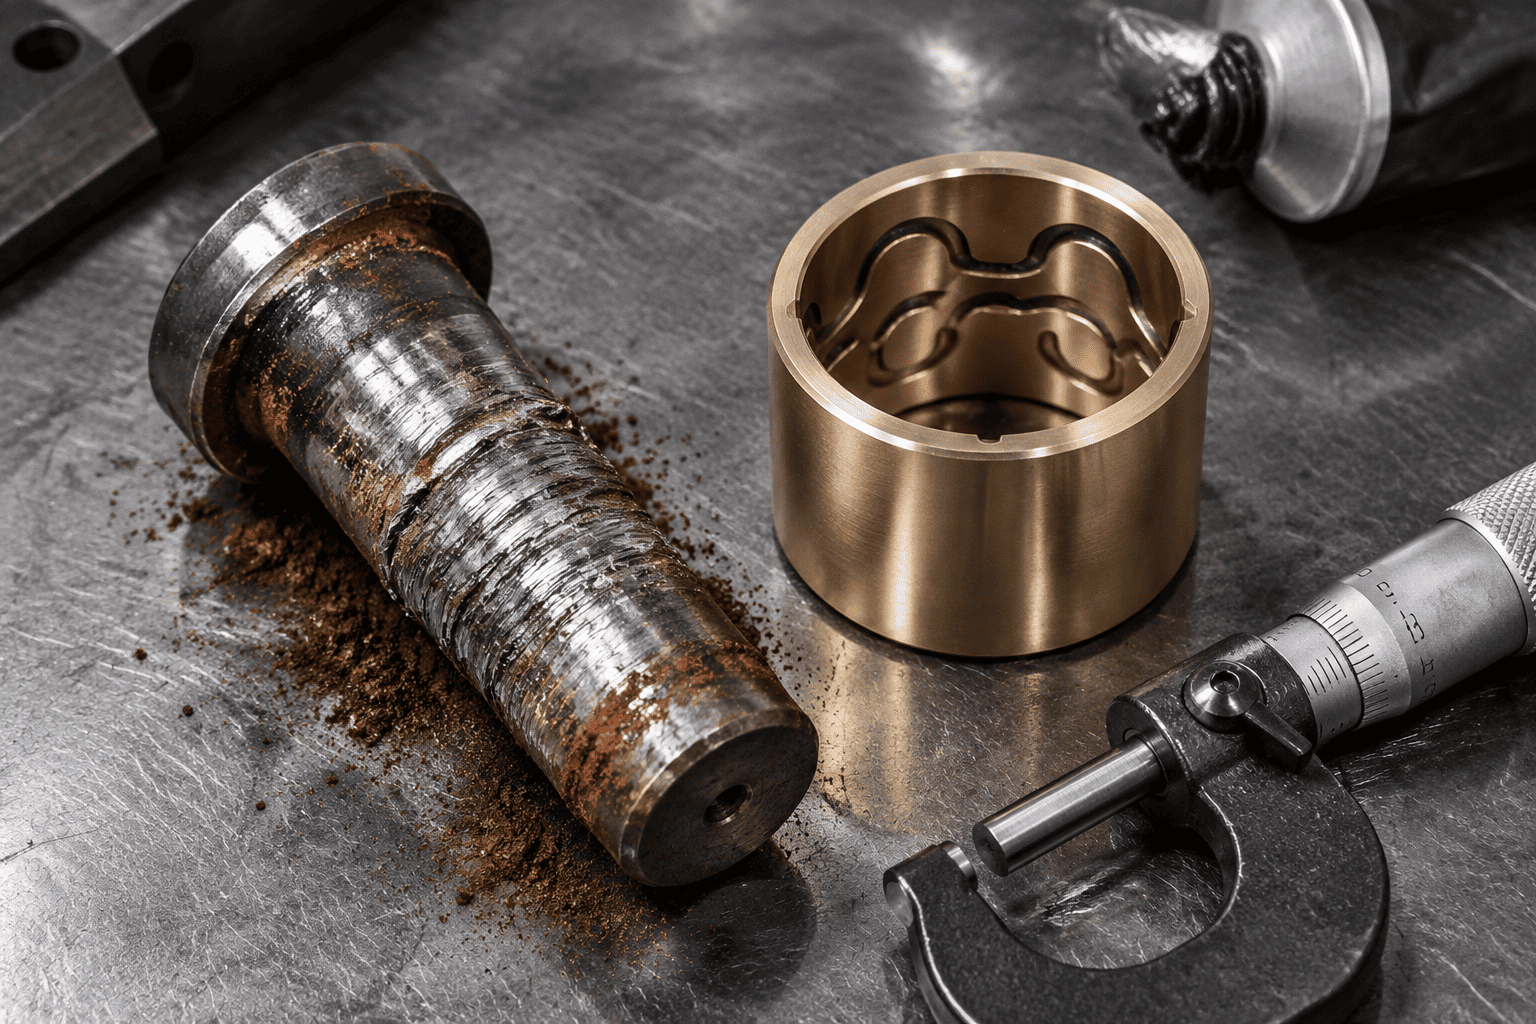
Când o cupă de excavatorcilindru hidraulicsparge argilă densă sau rocă, presiunile de contact peste știft și bucșă depășesc cu ușurință 80 până la 100 MPa (11.600 până la 14.500 psi). Dacă pelicula de grăsime de lubrifiere se defectează, asperitățile microscopice ale suprafeței știftului de oțel și ale tijei de oțel se ating direct. Frecarea generează instantaneu căldură localizată care depășește 800°C, determinând formarea de microsudări și ruperea unor bucăți de metal de bază. În câteva ore, știftul prinde solid în interiorul șurubului.
În echipamentele cu vibrații de înaltă frecvență, cum ar fi colectoarele de drum și ciocanele hidraulice, știftul de pivotare suferă micro-mișcări unghiulare mici (mai puțin de 50 de microni) sub sarcină continuă. Această microfrecare șterge grăsimea, pulverizează particulele microscopice de oțel. Pe măsură ce aceste particule de oțel proaspăt tăiate se oxidează în aer, ele formează oxid de fier dur (Fe₂O₃), creând un roșu abraziv roșu de lustruit care măcina supradimensionarea ochiului.
În ochiurile de tijă forjate dintr-o singură piesă și plăcile de bază sudate, lovirea direcțională continuă face ca orificiul bolțului rotund să cedeze permanent într-o elipsă alungită. Odată ce jocul depășește 0,8 mm (0,030"), încărcările dinamice ale șocurilor se amplifică exponențial, inițiind în cele din urmă fisuri de oboseală a cercului în colțurile ochiului de concentrare a tensiunilor de la ora 3 și la ora 9.
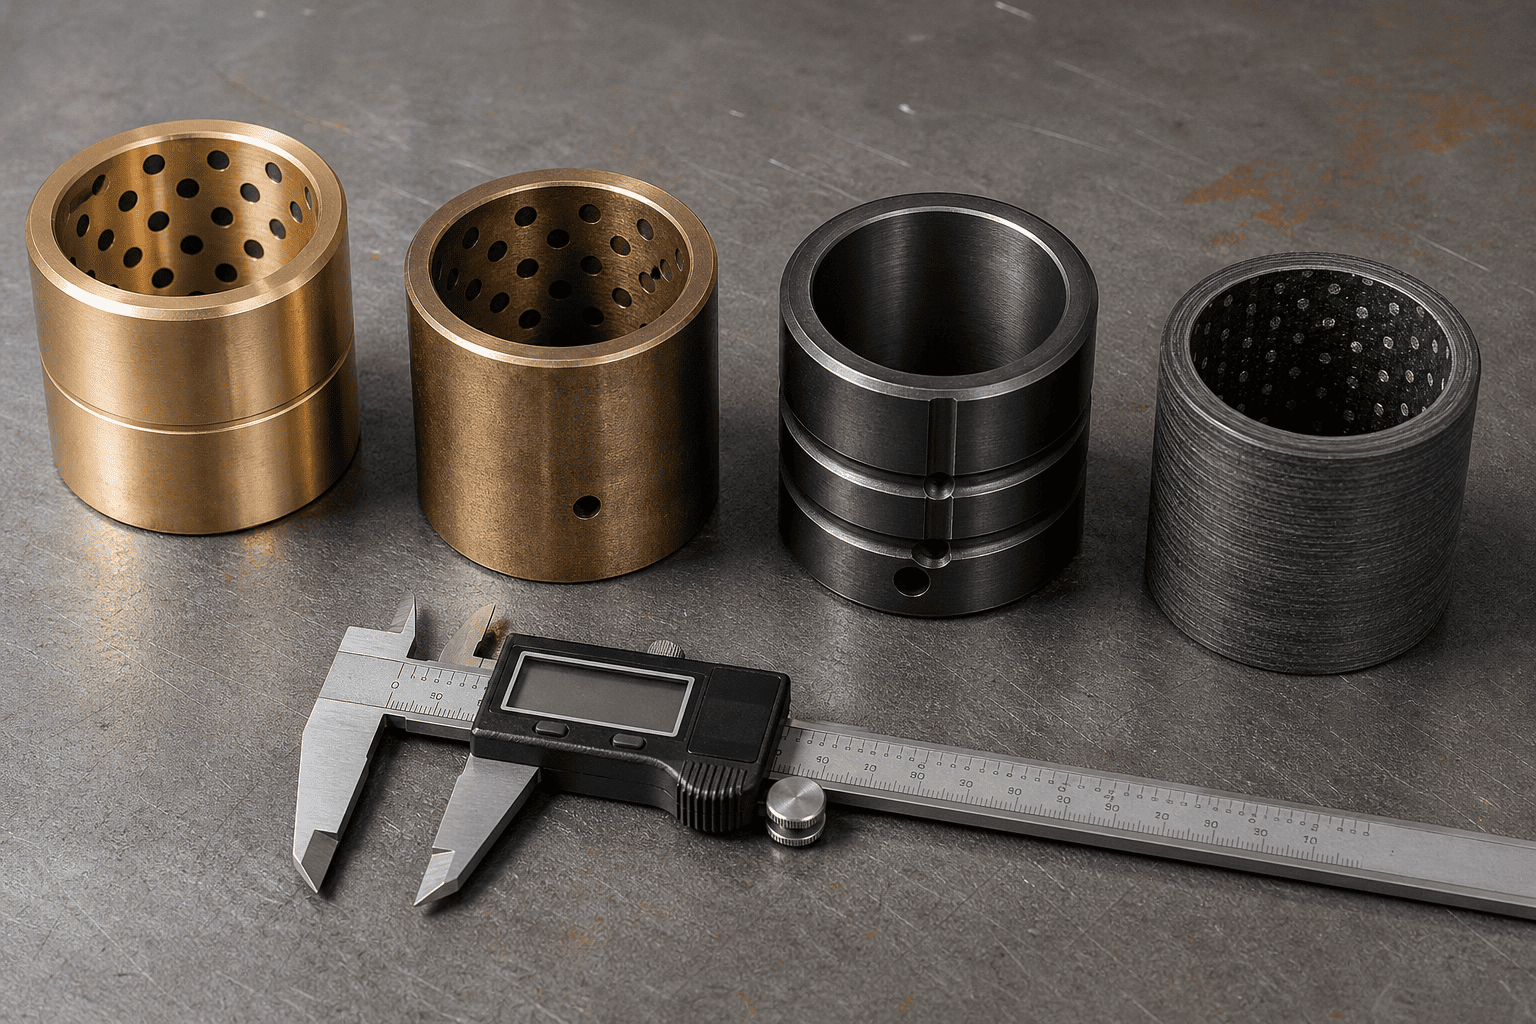
Alegerea arhitecturii corecte a bucșei este diferența dintre 1.000 de ore și 10.000 de ore de viață a pivotului fără probleme:
| Material Bucșă de calitate | Sarcina dinamica maxima | Nevoia de lubrifiere | Cea mai bună scenă de operație |
|---|---|---|---|
| Bronz cu plumb (SAE 660 / C93200) | 35 – 45 MPa (moderată) | Ungere zilnică necesară | Industria ușoară și agricultură generală |
| Bronz cu mangan (C86300 de înaltă rezistență) | 70 – 90 MPa (pentru utilizare grea) | Este necesară ungerea periodică | Legătura severă cu cupele pentru terasamente și minerit |
| Oțel cementat (8620 carburat 60HRC) | 120 – 150 MPa (șoc extrem) | Ungere + Moly de înaltă presiune | Ambalatoare de deșeuri, fălci de forfecare, concasoare grele |
| Compozit cu fibre PTFE (Duralon) | 100 – 140 MPa (zero ungere) | 100% FĂRĂ GRASINE Autolubrifiant | Pivoți subacvatici, de calitate alimentară și inaccesibili |
Nu instalați niciodată un știft din oțel carbon 1045 comercial neîntărit într-o roată grea de cilindru. Standardul 1045 are o duritate a suprafeței de numai 18 până la 22 HRC; se va deforma și se va deforma în câteva săptămâni împotriva unei bucșe din bronz mangan sau oțel întărit.
Materialul miezului de bază: 4140 crom-molibden sau 8620 oțel aliat nichel-crom, stins și revenit pentru rezistența miezului (28–32 HRC) pentru a absorbi șocurile extreme de încovoiere fără a se rupe.
Întărire la suprafață: întărită prin inducție sau carburată adânc la 58 până la 62 HRC la o adâncime minimă de 1,5 mm (0,060").
Finisarea suprafeței: șlefuit cu precizie și lustruit la Ra ≤ 0,2 μm (8 micro-inchi). . În medii maritime corozive, de dezghețare cu sare de drum sau cu îngrășăminte chimice, specificați o acoperire cu crom dur de 25 de microni sau un strat de nitrur lichid QPQ peste carcasa întărită.
Vă confruntați cu usturimi persistente ale știfturilor, articulații de pivotare zgomotătoare sau crăpături ale urechii capului în flota dvs. de echipamente?
Contactați grupul de inginerie specializată al HCIC. Producem cilindri personalizați de rezistență grea echipați cu bronz mangan, aliaj călit sau bucșe compozite auto-lubrifiante, împerecheate cu știfturi certificați 58–62 HRC căliți prin inducție proiectați pentru fiabilitate fără timpi de nefuncționare.