În medii severe de operare, coroziunea tijei pistonului este rareori doar o defecțiune cosmetică. O singură înțepătură microscopică de rugină pe o tija de cilindru expusă acționează ca o lamă de ras zimțată.
De fiecare dată cândcilindru hidraulicrse retrage, acel crater dur de oxid de fier se taie direct peste ștergătorul tijei de poliuretan și prin etanșarea de presiune primară a cupei în U. În zeci de cicluri:
Pentru mașinile expuse la aerul marin de coastă, saramură de dezghețare a autostrăzilor (clorură de calciu și magneziu) sau substanțe chimice agricole acide, tijele de crom dur din catalogul standard se formează adesea blistere și gropi într-un singur sezon. Alegerea metalurgiei de suprafață potrivite este cea mai rentabilă linie de apărare.
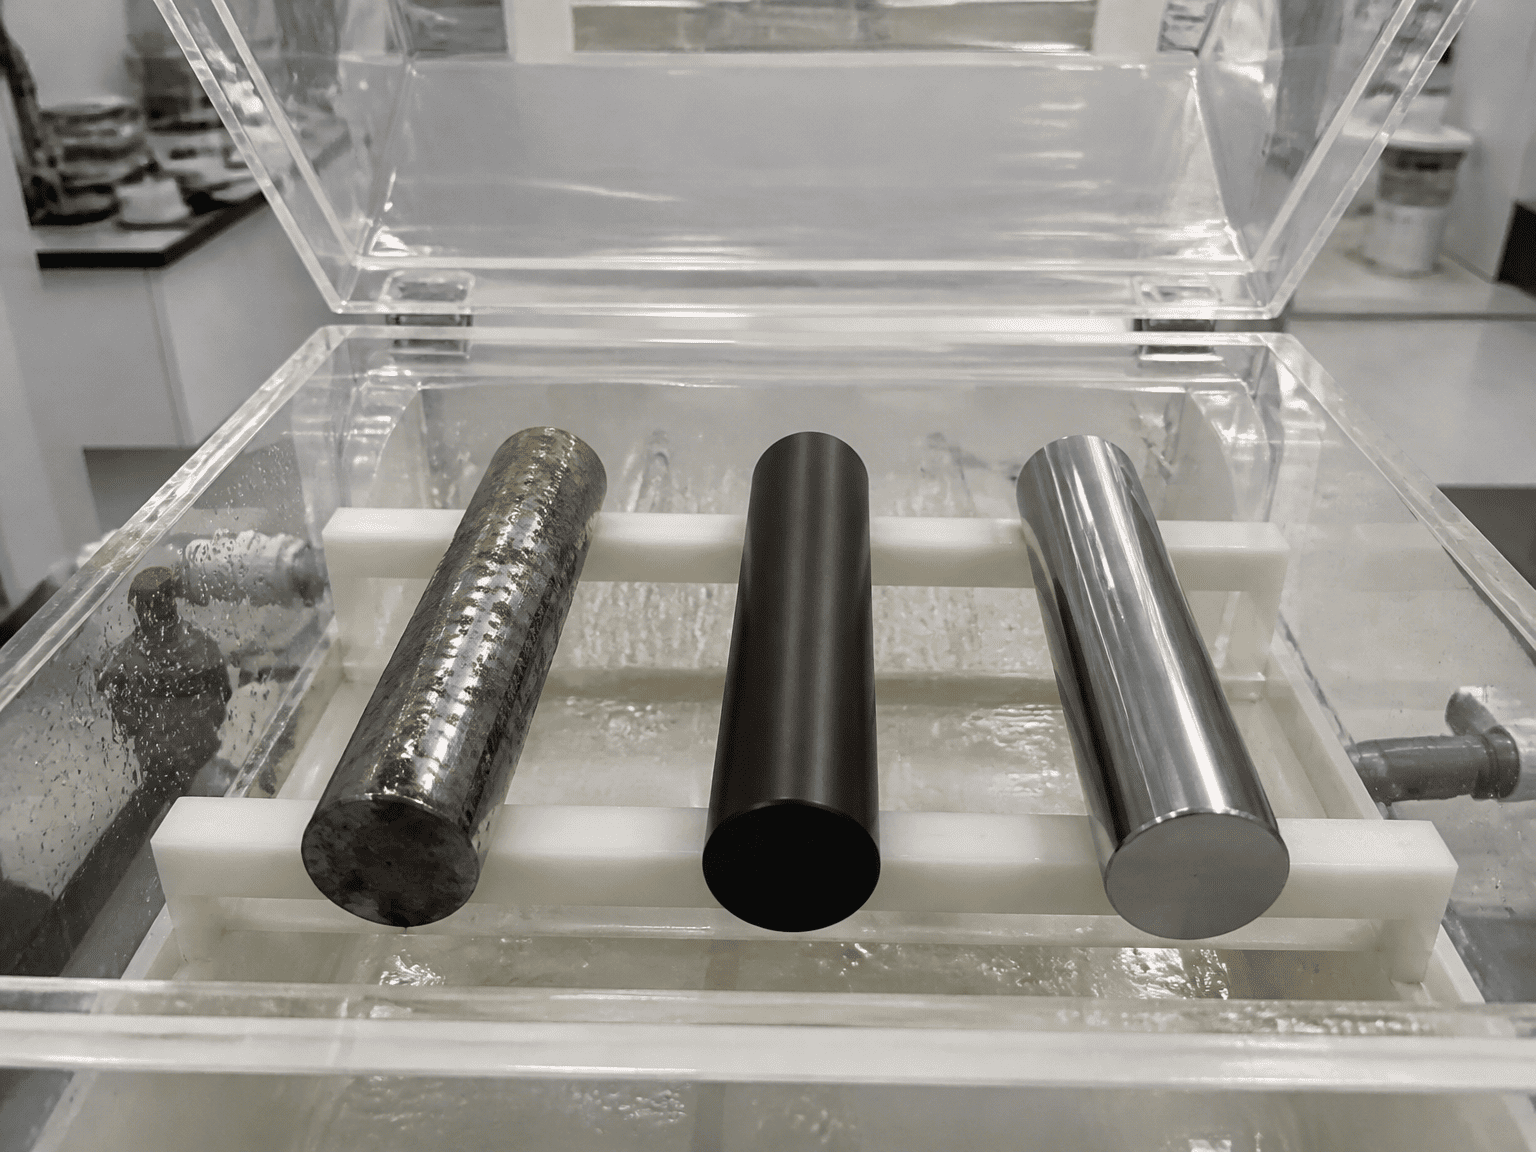
[ 1. Crom dur standard ] ===> Carcasă galvanizată microcrapată (se bazează pe bariera de suprafață pură)
[ 2. Nitrurare lichidă QPQ ] ===> Strat de difuzie chimică termică în oțel (Fără acoperire pentru a se fulgeră)
[ 3. Strat dublu nichel-crom] ===> Barieră densă de nichel neporoasă + strat exterior de crom dur sacrificial
Cromul dur standard rămâne reperul global pentru mașinile industriale de interior și ușoare.
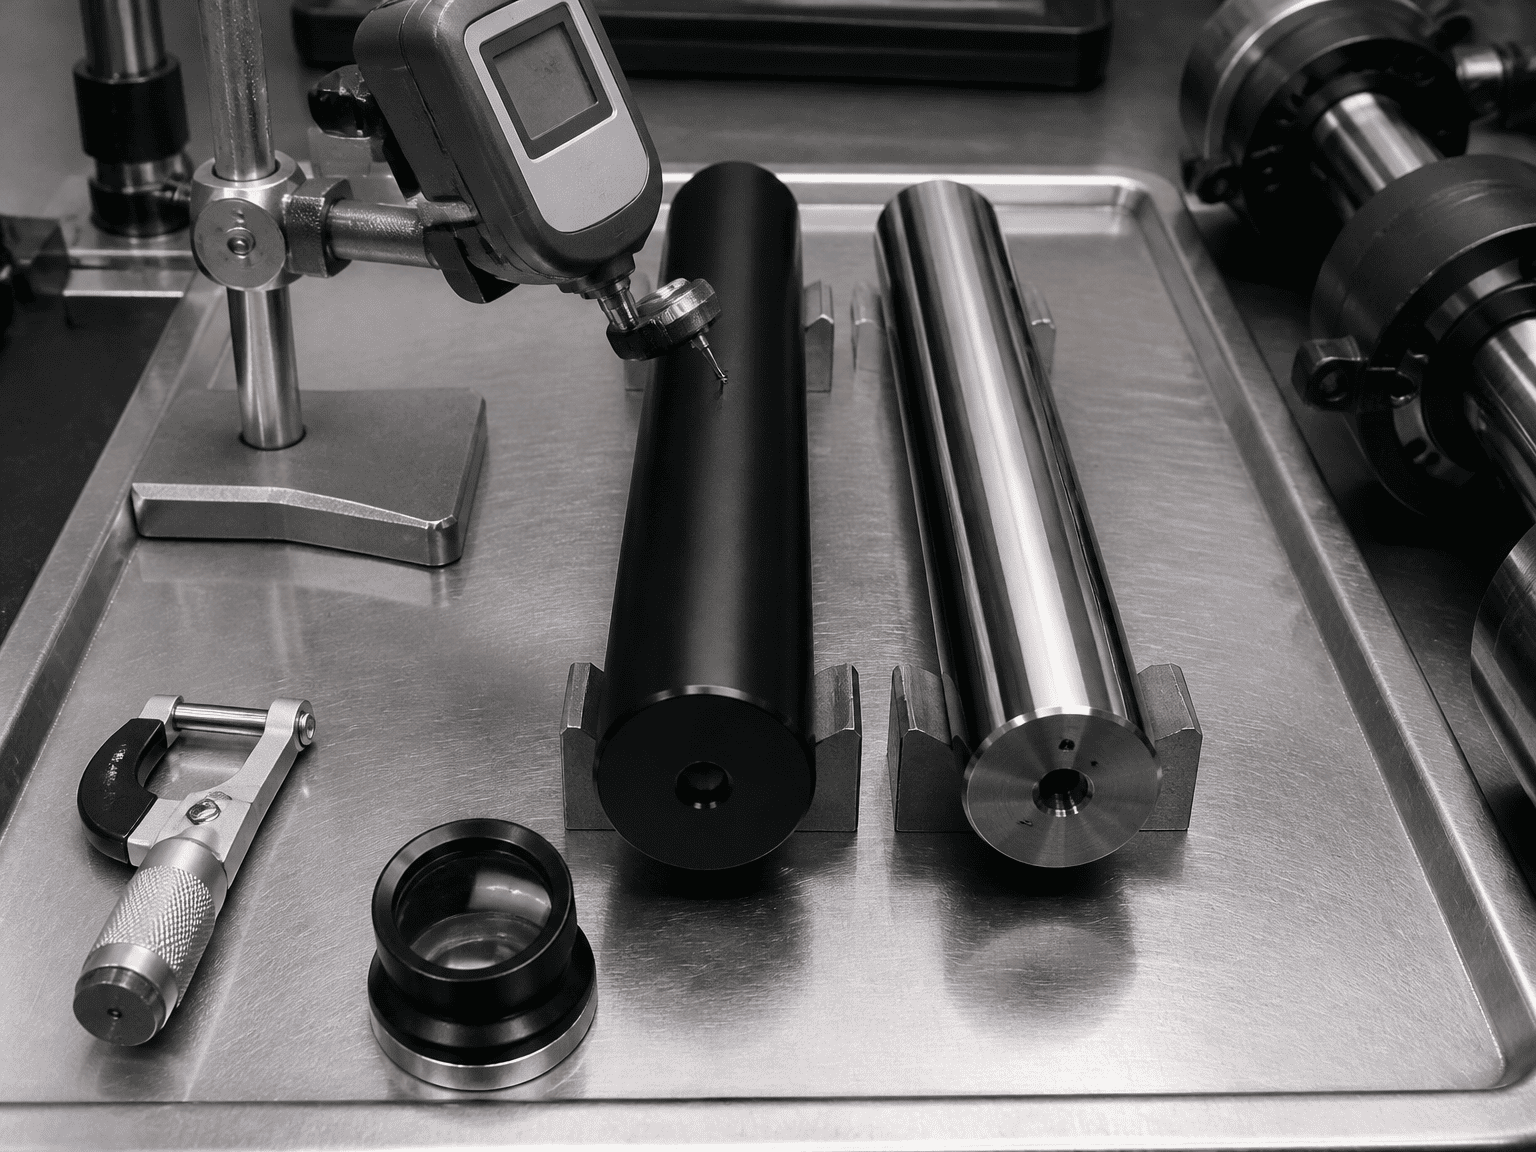
- Procesul: Un strat de crom metalic (de obicei de 20 până la 30 microni grosime) este galvanizat pe oțel carbon călit prin inducție și lustruit până la un finisaj în oglindă (Ra 0,1 până la 0,2 microni).
- Realitatea microscopică: Tot cromul electrodepus conține în mod natural mii de fracturi microscopice de stres („micro-fisuri”). În medii cu ulei uscat sau curat, aceste micro-fisuri țin în mod benefic pelicula de ulei lubrifiant. Cu toate acestea, în mediile chimice agresive, electroliții corozivi se infiltrează direct prin micro-fisuri către oțelul brut de dedesubt. Rugina înflorește sub crom, ridicând placarea în fulgi ascuțiți.
QPQ nu este o placare de suprafață care se află deasupra oțelului; este un proces de difuzie termochimică care transformă în mod fundamental structura moleculară exterioară a oțelului însuși.
- Procesul: Tija de oțel brut este supusă nitrocarburării feritice lichide într-o baie specializată de sare topită, urmată de lustruire mecanică și oxidare secundară. Atomii de azot și de carbon difuzează adânc în rețeaua de oțel, creând un „strat compus” extrem de dur de nitrură de fier (de obicei, adâncime de 15 până la 25 de microni), susținut de o zonă de difuzie a azotului mai adâncă.
- Avantaj cheie: Deoarece nu există o carcasă galvanizată separată, QPQ nu se poate forma vezicule, nu se poate ciobi, se dezlipește sau se desprinde. În plus, finisajul dens cu oxid de fier, negru, etanșează microporii suprafeței, oferind o rezistență excepțională la sarea de drum și la așchierea pietrișului.
Atunci când echipamentul funcționează direct în zonele de stropire cu apă sărată sau în instalațiile de foraj offshore, nichel-crom cu două straturi asigură protecție galvanică maximă.
- Procesul: Un substrat de nichel ductil gros, fără pori (30 până la 50 de microni) este galvanizat mai întâi pe oțel, urmat de un strat superior standard de crom dur (20 până la 30 de microni).
- Avantaj cheie: Stratul de bază de nichel pur oferă o barieră chimică impermeabilă, rezistentă la coroziune, care etanșează complet substratul de oțel. Stratul superior de crom exterior oferă duritate mare a suprafeței și rezistență la zgârieturi. Chiar dacă apa sărată agresivă pătrunde în micro-fisurile cromate, aceasta se oprește la bariera de nichel fără a intra în contact cu oțelul de bază.
| Parametru de performanță | Hard Chrome | Nitrurare lichidă QPQ | Nichel-Crom cu strat dublu |
|---|---|---|---|
| Evaluarea pulverizării cu sare ASTM B117 | 100 până la 200 de ore | 400 până la 800+ ore | 1.000 până la 1.500+ ore |
| Duritatea suprafeței | 850 până la 1.000 HV | 900 până la 1.150 HV | 850 până la 1.000 HV (strat de crom) |
| Pietriș / Așchiere de impact | Moderat (dispus la microcipuri) | Excelent (Fără descuamare sau decojire) | Bun (nichelul absoarbe șocurile de impact) |
| Culoarea suprafeței și estetica | Argintiu oglindă strălucitoare | Gunmetal satinat / negru mat | Argintiu oglindă strălucitoare |
| Rezistență chimică la dezghețare | Slab (groape rapid în MgCl₂/CaCl₂) | Remarcabil (rezistă la saramură chimică) | Remarcabil (barieră impermeabilă) |
| Factorul de cost relativ | Linia de referință ($1.0×) | Moderat (1,2 USD până la 1,4 ×) | Premium (1,8 USD până la 2,5 ×) |
+----------------------------+-----------------------------------+------------------------------
| Chrome standard | Nitrurare lichidă QPQ | Nichel-Crom Dual |
+----------------------------+-----------------------------------+------------------------------
| • Automatizarea fabricii interioare | • Plugătoare de zăpadă pentru autostradă și împrăștiatoare de sare| • Macarale și trolii offshore |
| • Prese de magazin stationare | • Rezervoare pentru agricultură și îngrășăminte | • Palanele pentru nave containere costiere|
| • Mașini-unelte închise | • Refuzați încărcătoarele laterale și spate | • Docuri marine în zona splash |
| • Curățați stivuitoare de depozit | • Transporturi forestiere și agregate | • Servomotoare hidraulice submarine |
+----------------------------+-----------------------------------+------------------------------
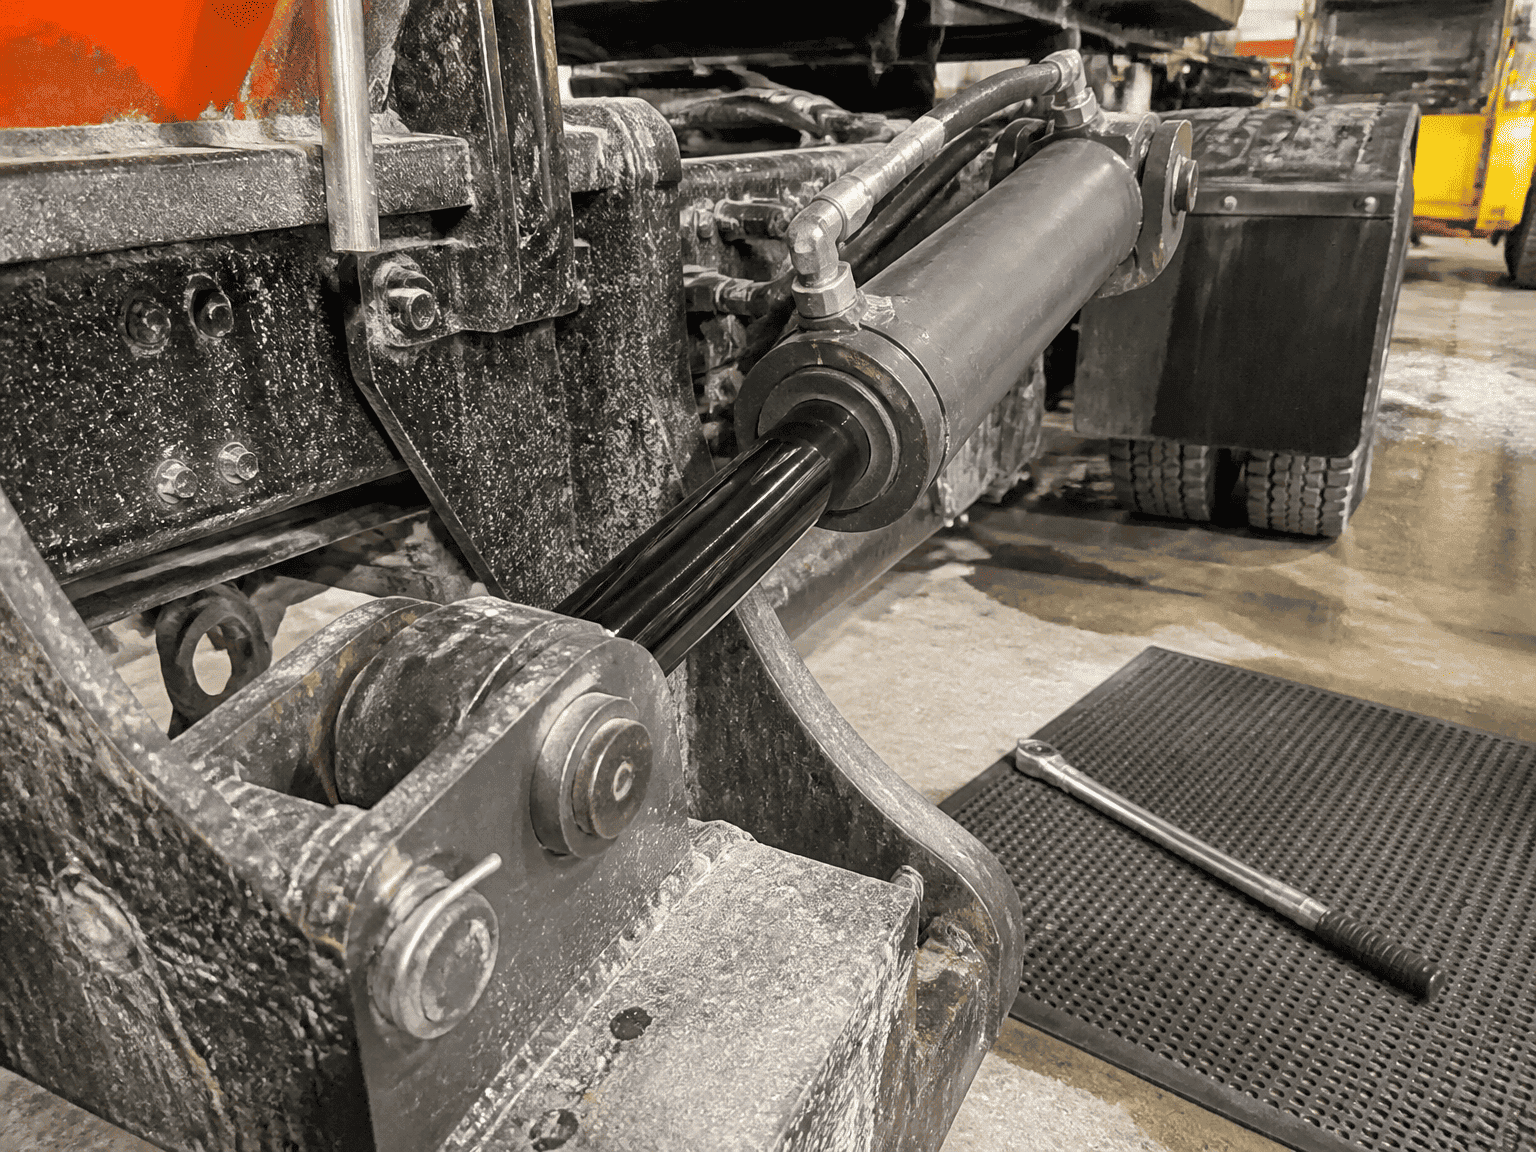
Vehiculele municipale de iarnă circulă direct prin nori sub presiune de clorură de calciu lichidă și sare gemă umedă. Sprayul salin explodează extinscilindru hidraulictija împreună cu pietriș de drum de mare viteză. Stratul de difuzie unificat, rezistent la cipuri al lui QPQ previne pitting-ul localizat, în timp ce finisajul său negru elegant reduce strălucirea solară pentru traficul care se apropie.
Îngrășămintele cu azot lichid și suspensiile de potasiu sunt notoriu de agresive împotriva cromului galvanizat standard. QPQ oferă pasivitatea chimică necesară pentru a supraviețui expunerii chimice sezoniere fără a bloca sigiliile glandei.
În zonele de stropire marine unde echipamentul este expus permanent la ceața oceanului și la stropirea mareelor, nichel-crom cu două straturi este standardul global recunoscut. Investiția inițială mai mare este compensată prin prevenirea scurgerilor hidraulice offshore și a timpului de nefuncționare costisitor al navei.
Evaluările de performanță la coroziune la care se face referire în acest ghid se bazează pe testele de laborator cu pulverizare cu sare neutră standard ASTM B117. Durata de viață pe teren poate varia în funcție de concentrațiile chimice locale, ciclurile de abraziune mecanică, expunerea la ultraviolete și protocoalele de spălare a flotei.
HCIC produce cilindri hidraulici personalizați de precizie, proiectați cu crom dur întărit prin inducție, nitrurare lichidă QPQ și tije de nichel-crom de calitate marine pentru constructorii de echipamente din întreaga lume.